Запоздалый контроль
Решение по режиму дробления принимается уже после того, как поток материала изменился.
Итог: оборудование работает вслепую.
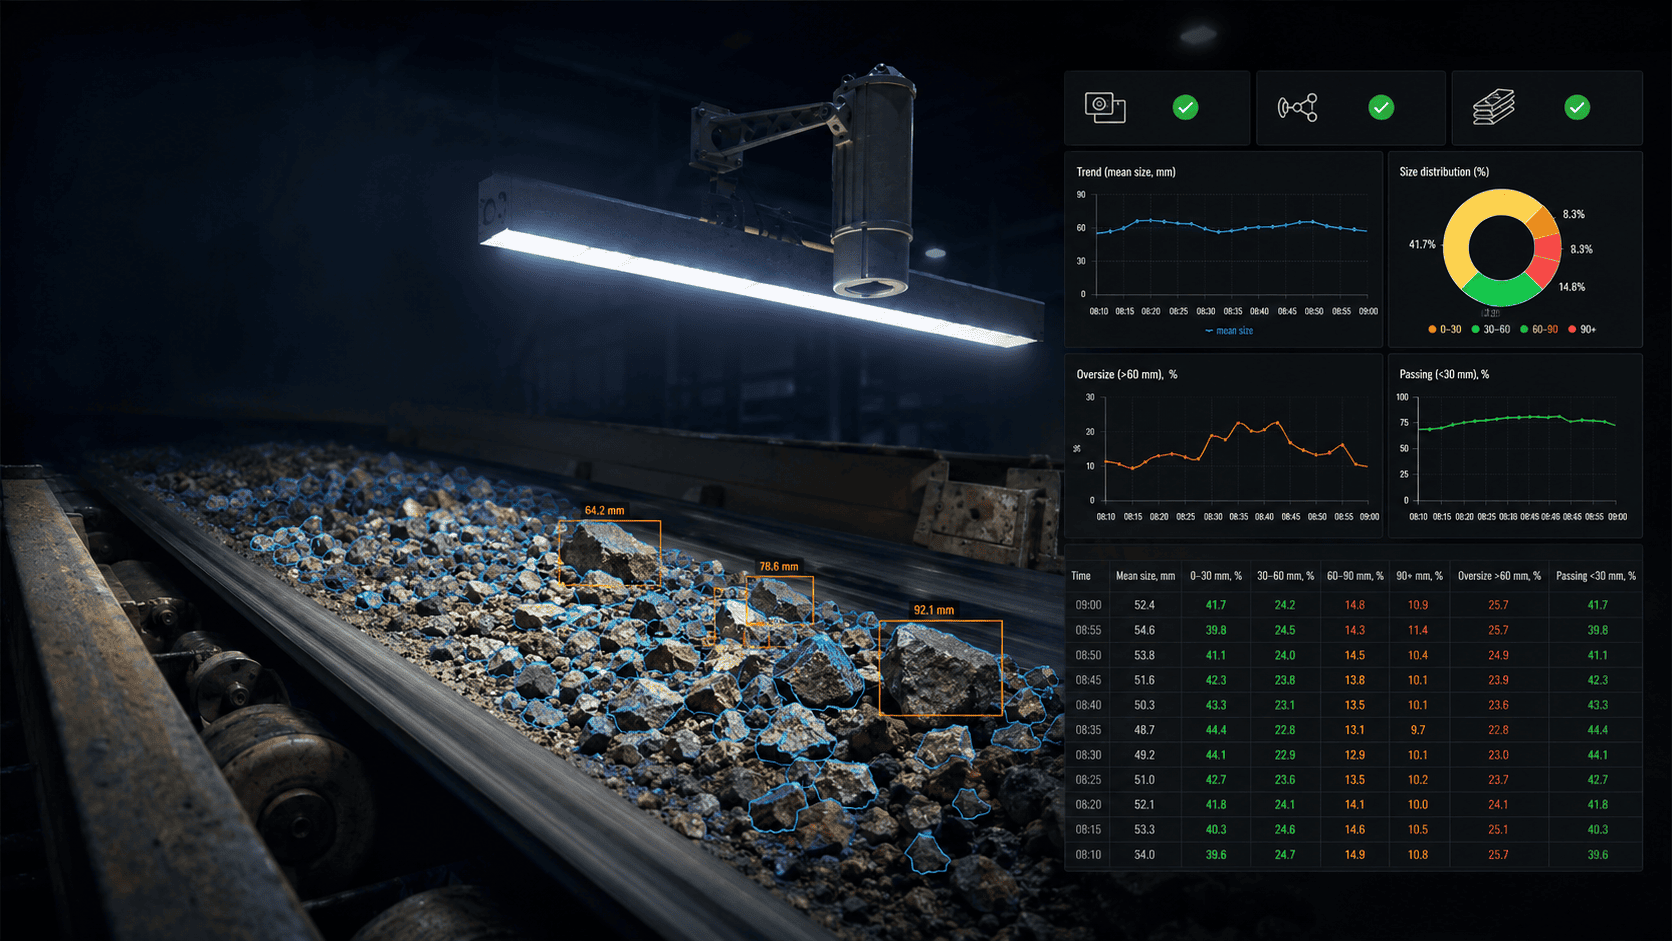
Система анализа гранулометрического состава вещества,
контроля негабарита, инородных тел и объема материала на конвейере без ожидания лабораторной пробы.
Контроль пробами и визуальная оценка дают запоздалую картину. Производство продолжает работать в неоптимальном режиме, пока фактическое качество потока уже изменилось.
Решение по режиму дробления принимается уже после того, как поток материала изменился.
Итог: оборудование работает вслепую.Крупные куски и посторонние объекты повышают риск завала, повреждений и внеплановой остановки.
Итог: растет риск простоя дробилки.Избыточное дробление увеличивает расход энергии, износ футеровки и потери производительности.
Итог: больше затрат на тот же объем.Без архива кадров и событий сложно определить причины отклонений по сменам, партиям и режимам.
Итог: решения принимаются по ощущениям.Алгоритмы непрерывно анализируют кадры видеопотока, выполняют анализ гранулометрического состава вещества, рассчитывают распределение по фракциям, выявляют негабарит и инородные тела, определяют объем материала за единицу времени и фиксируют динамику потока.
Результаты поступают в интерфейс оператора и технолога, сохраняются в архиве, используются в отчетах и передаются во внутренние системы предприятия — SCADA, MES, ERP, BI или другие контуры по API и промышленным протоколам.
Непрерывный анализ в режиме реального времени: от контроля наличия материала и состояния камеры до фракционного анализа, выявления негабарита и передачи управляющих сигналов.
Доля мелкой, средней и крупной фракции в потоке.
События, которые могут привести к аварии, завалу или остановке.
То, что влияет на стабильность процесса и качество измерения.
Оператор видит тревоги и текущую картину, технолог — распределения и тренды, руководитель — KPI по сменам, линиям и объектам.
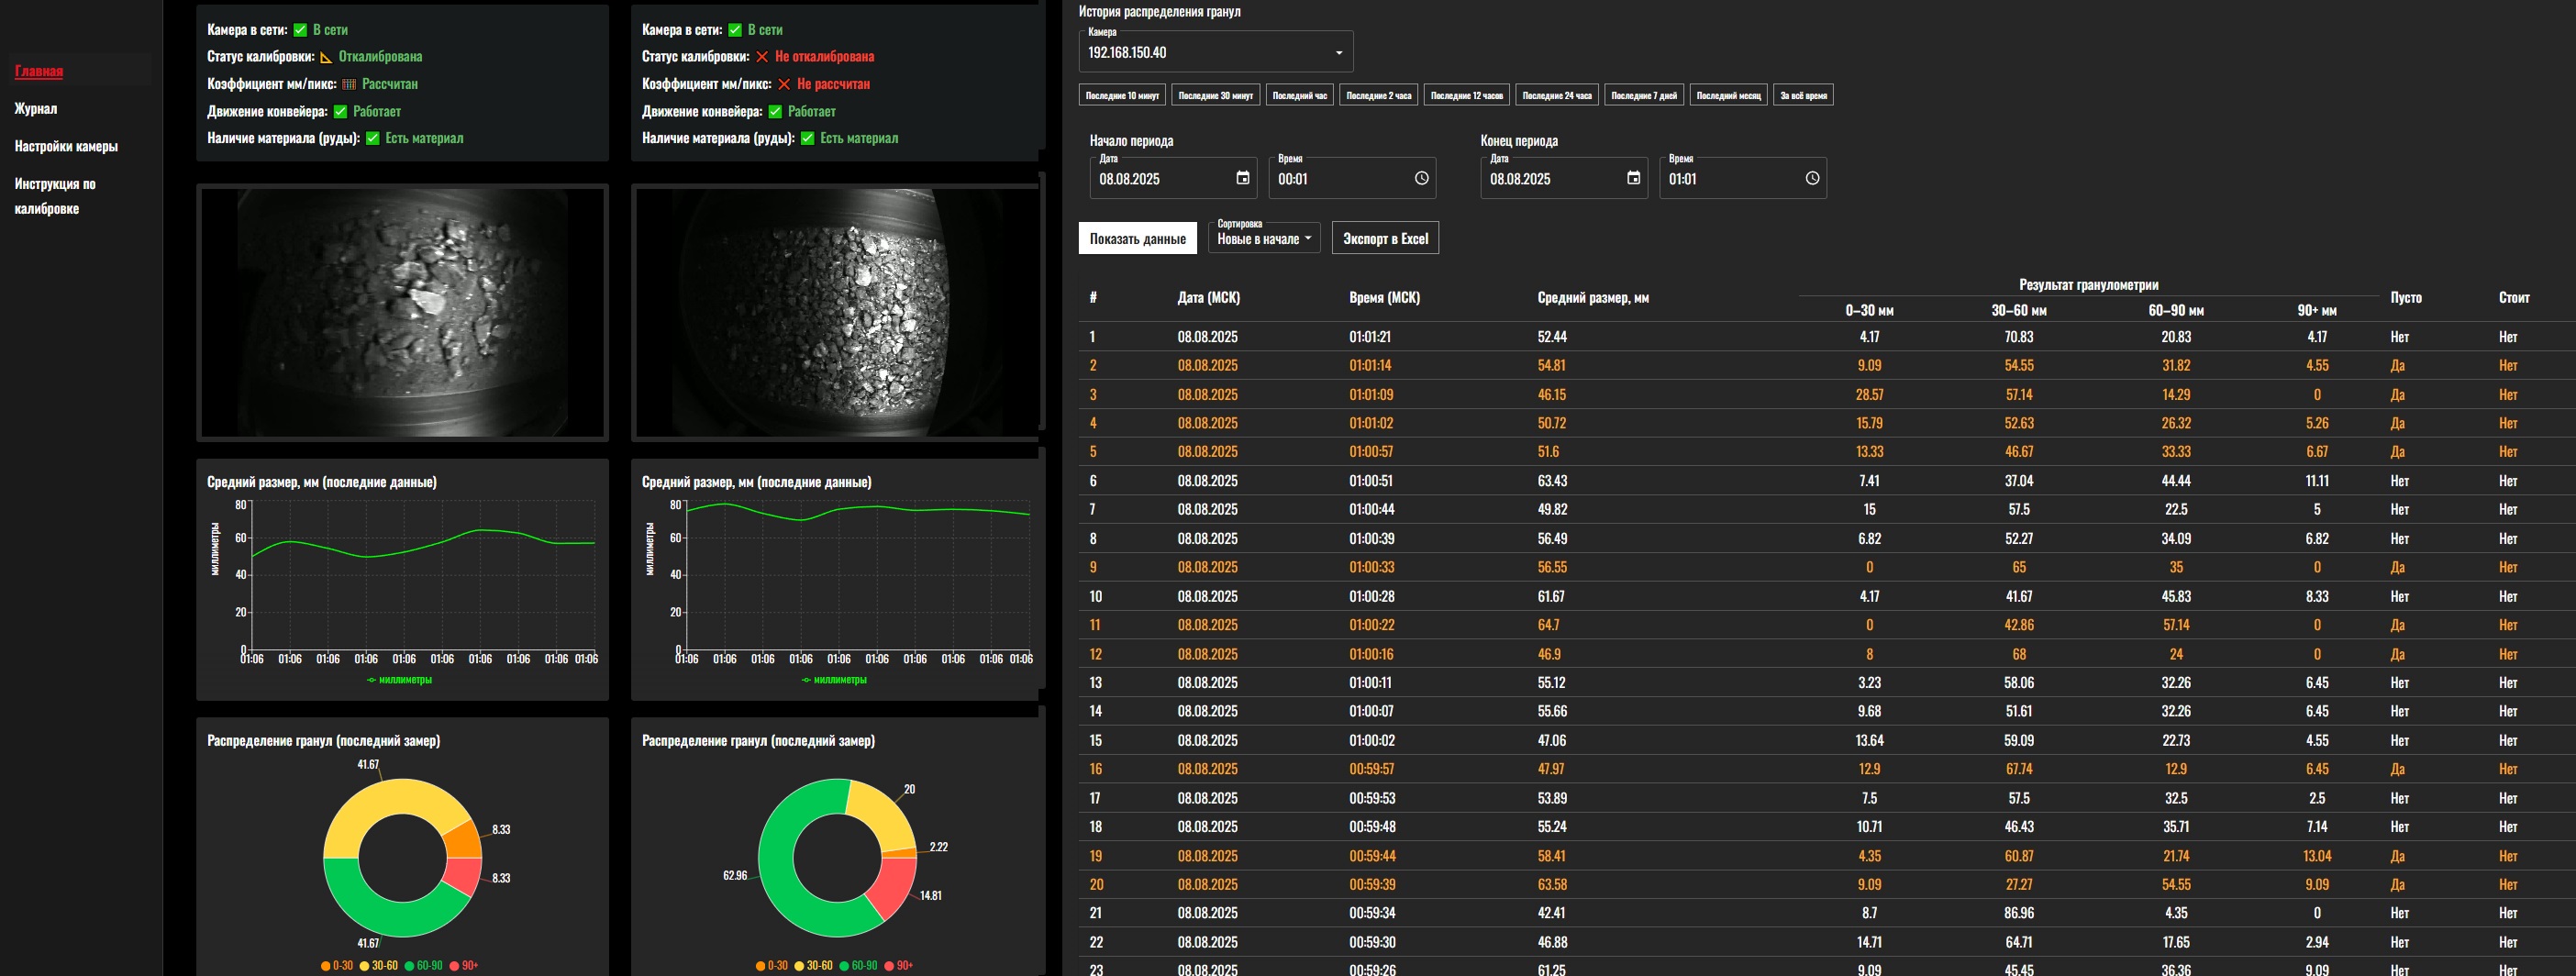
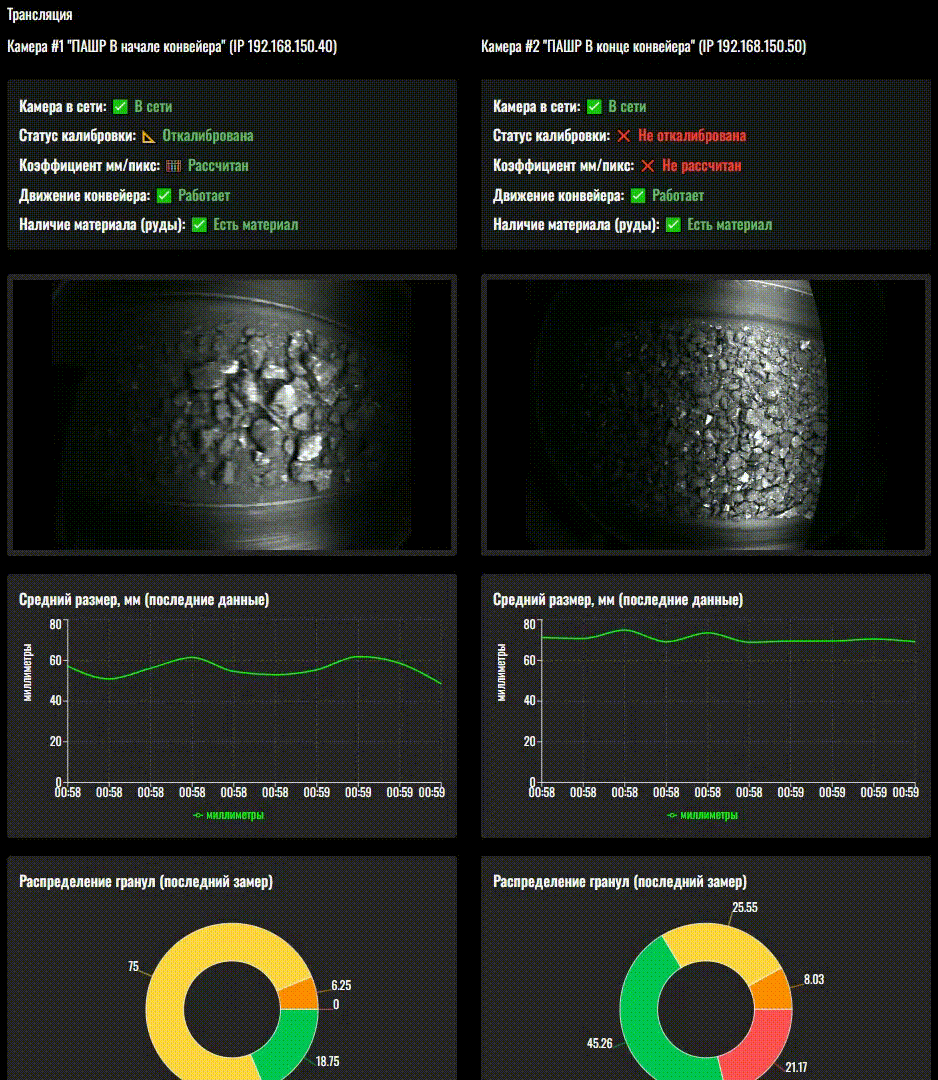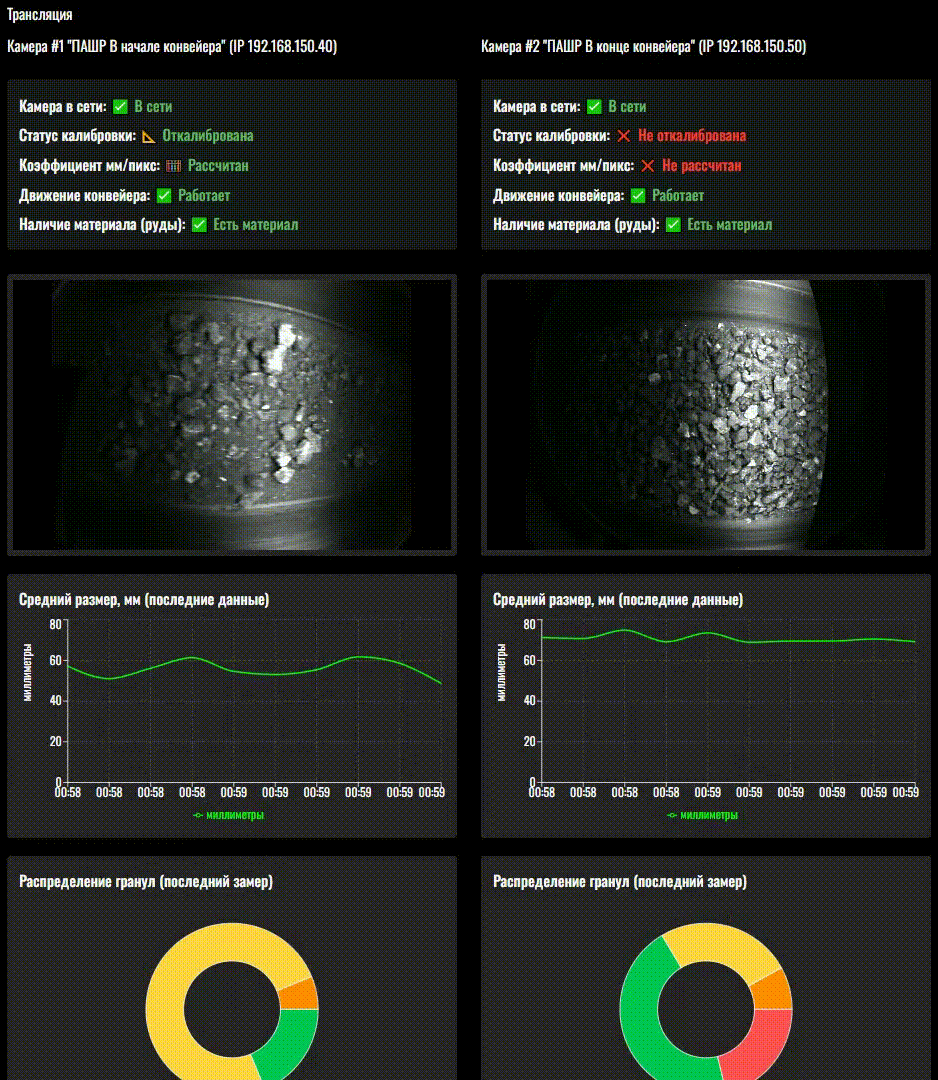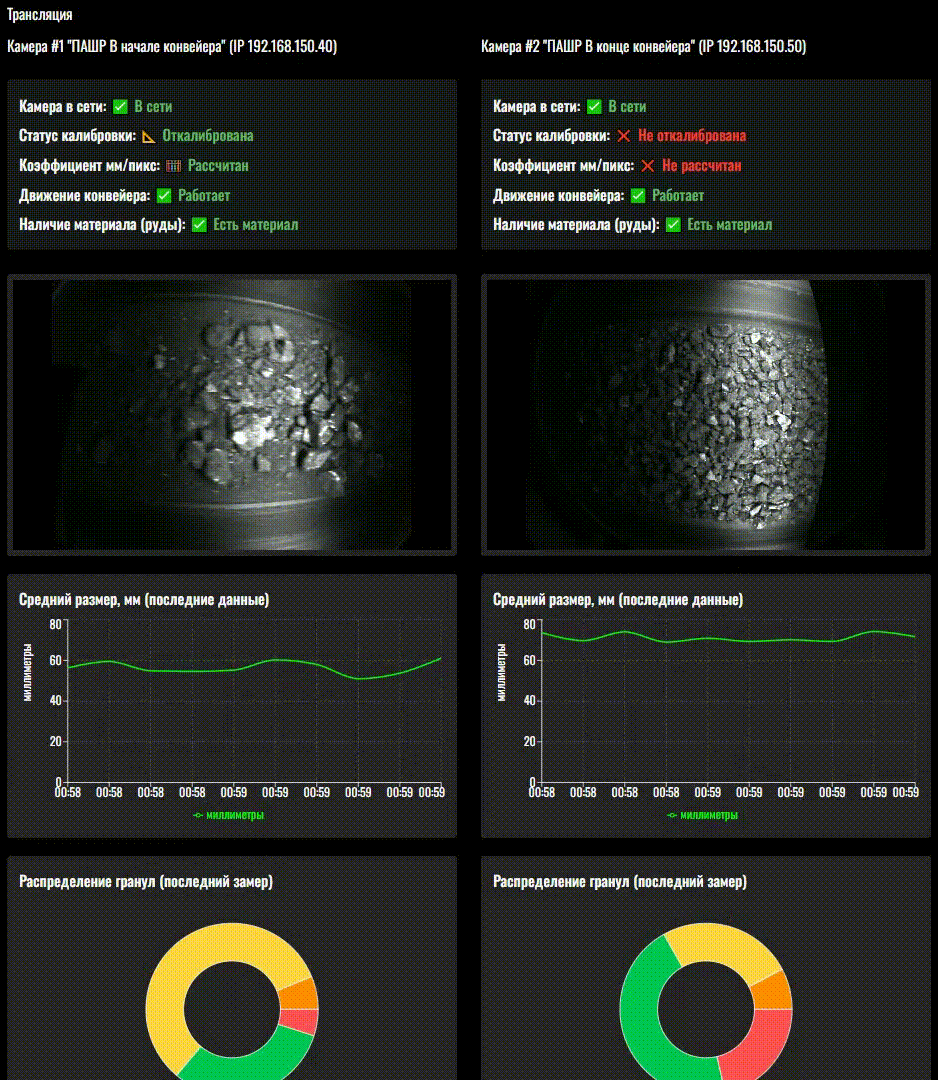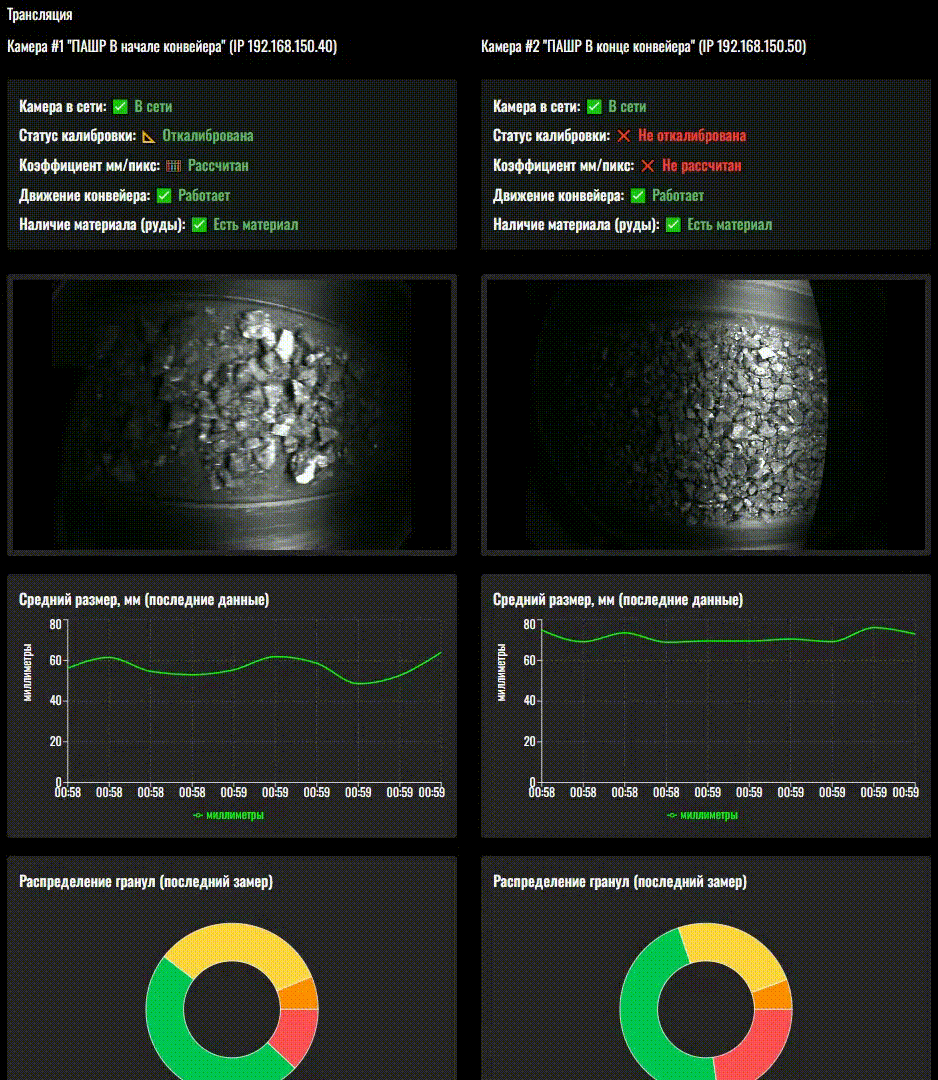
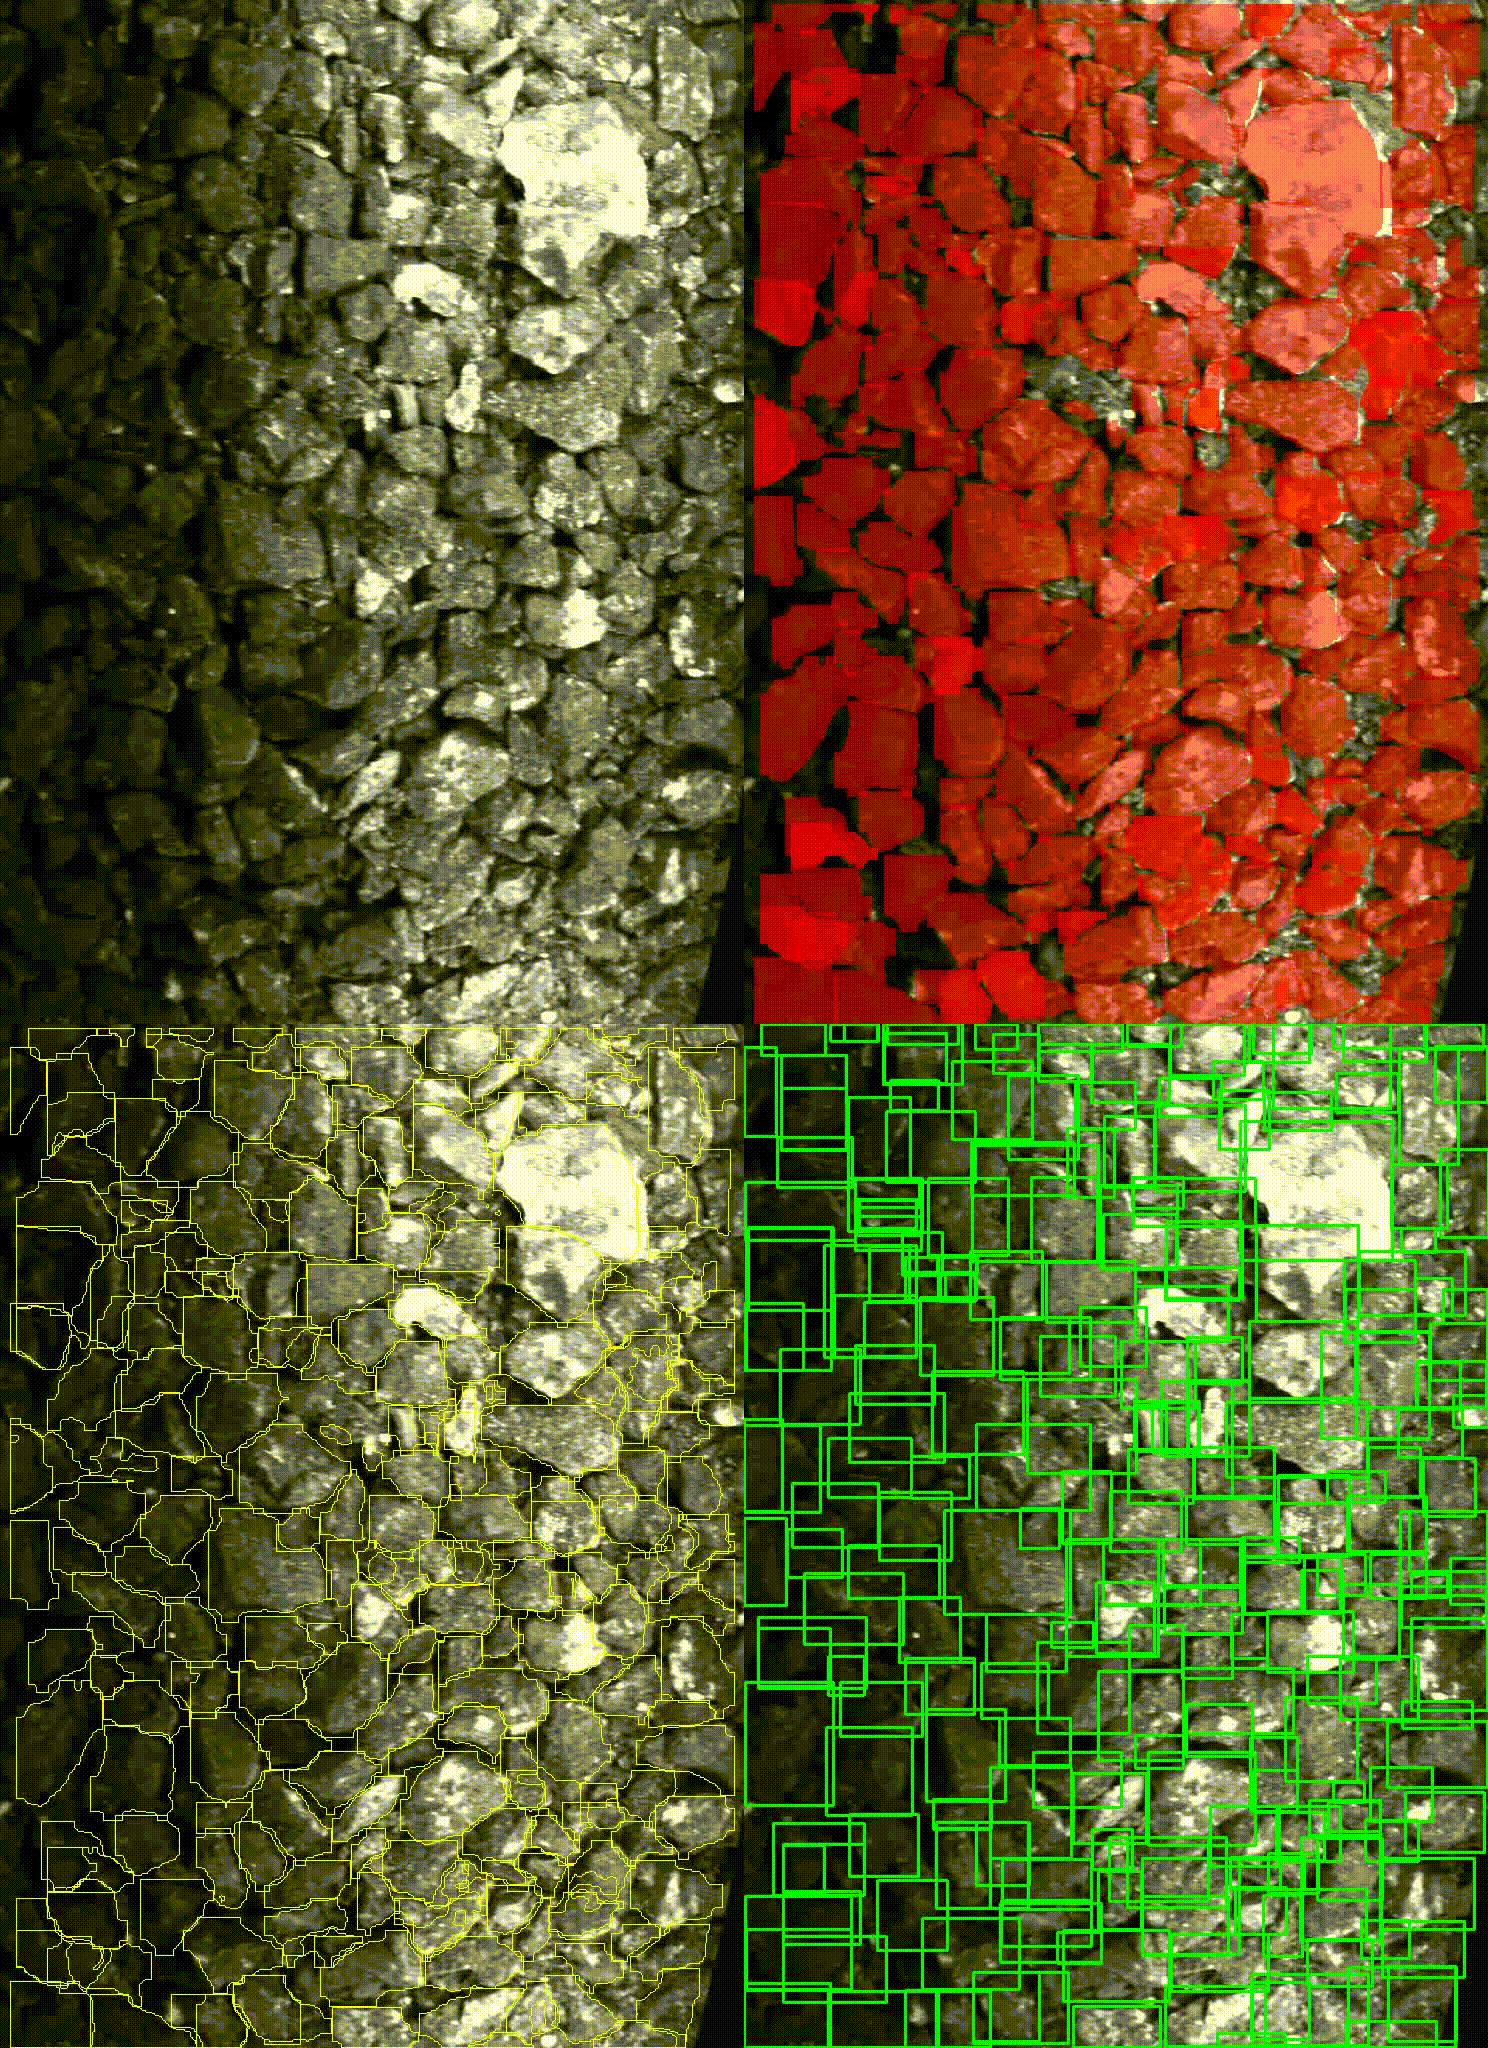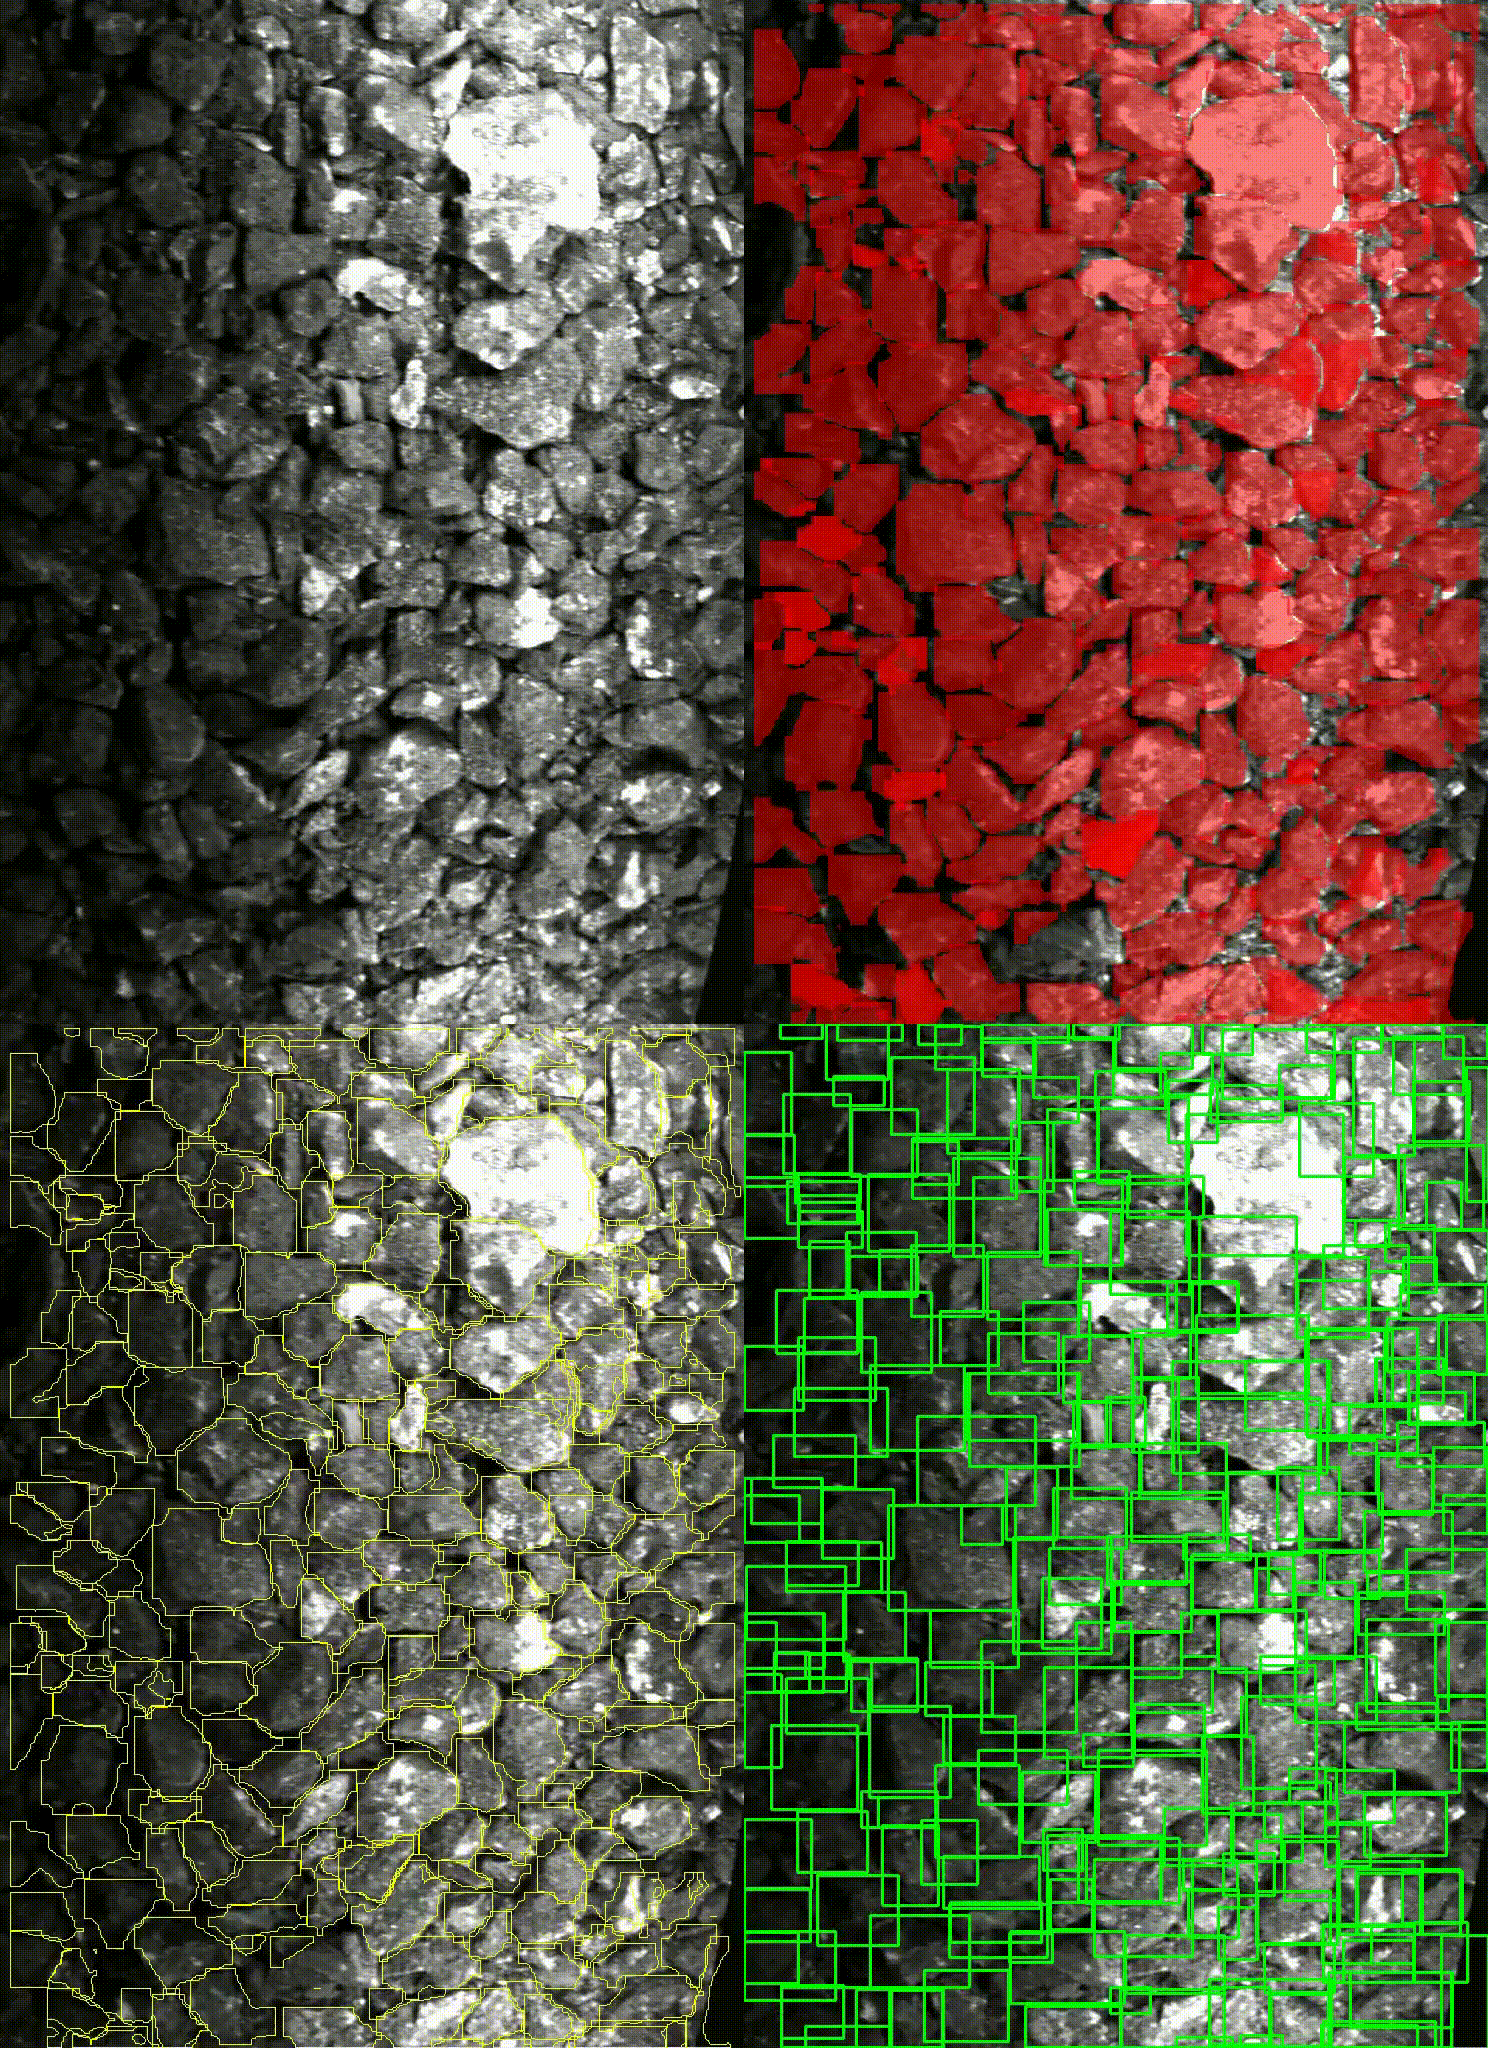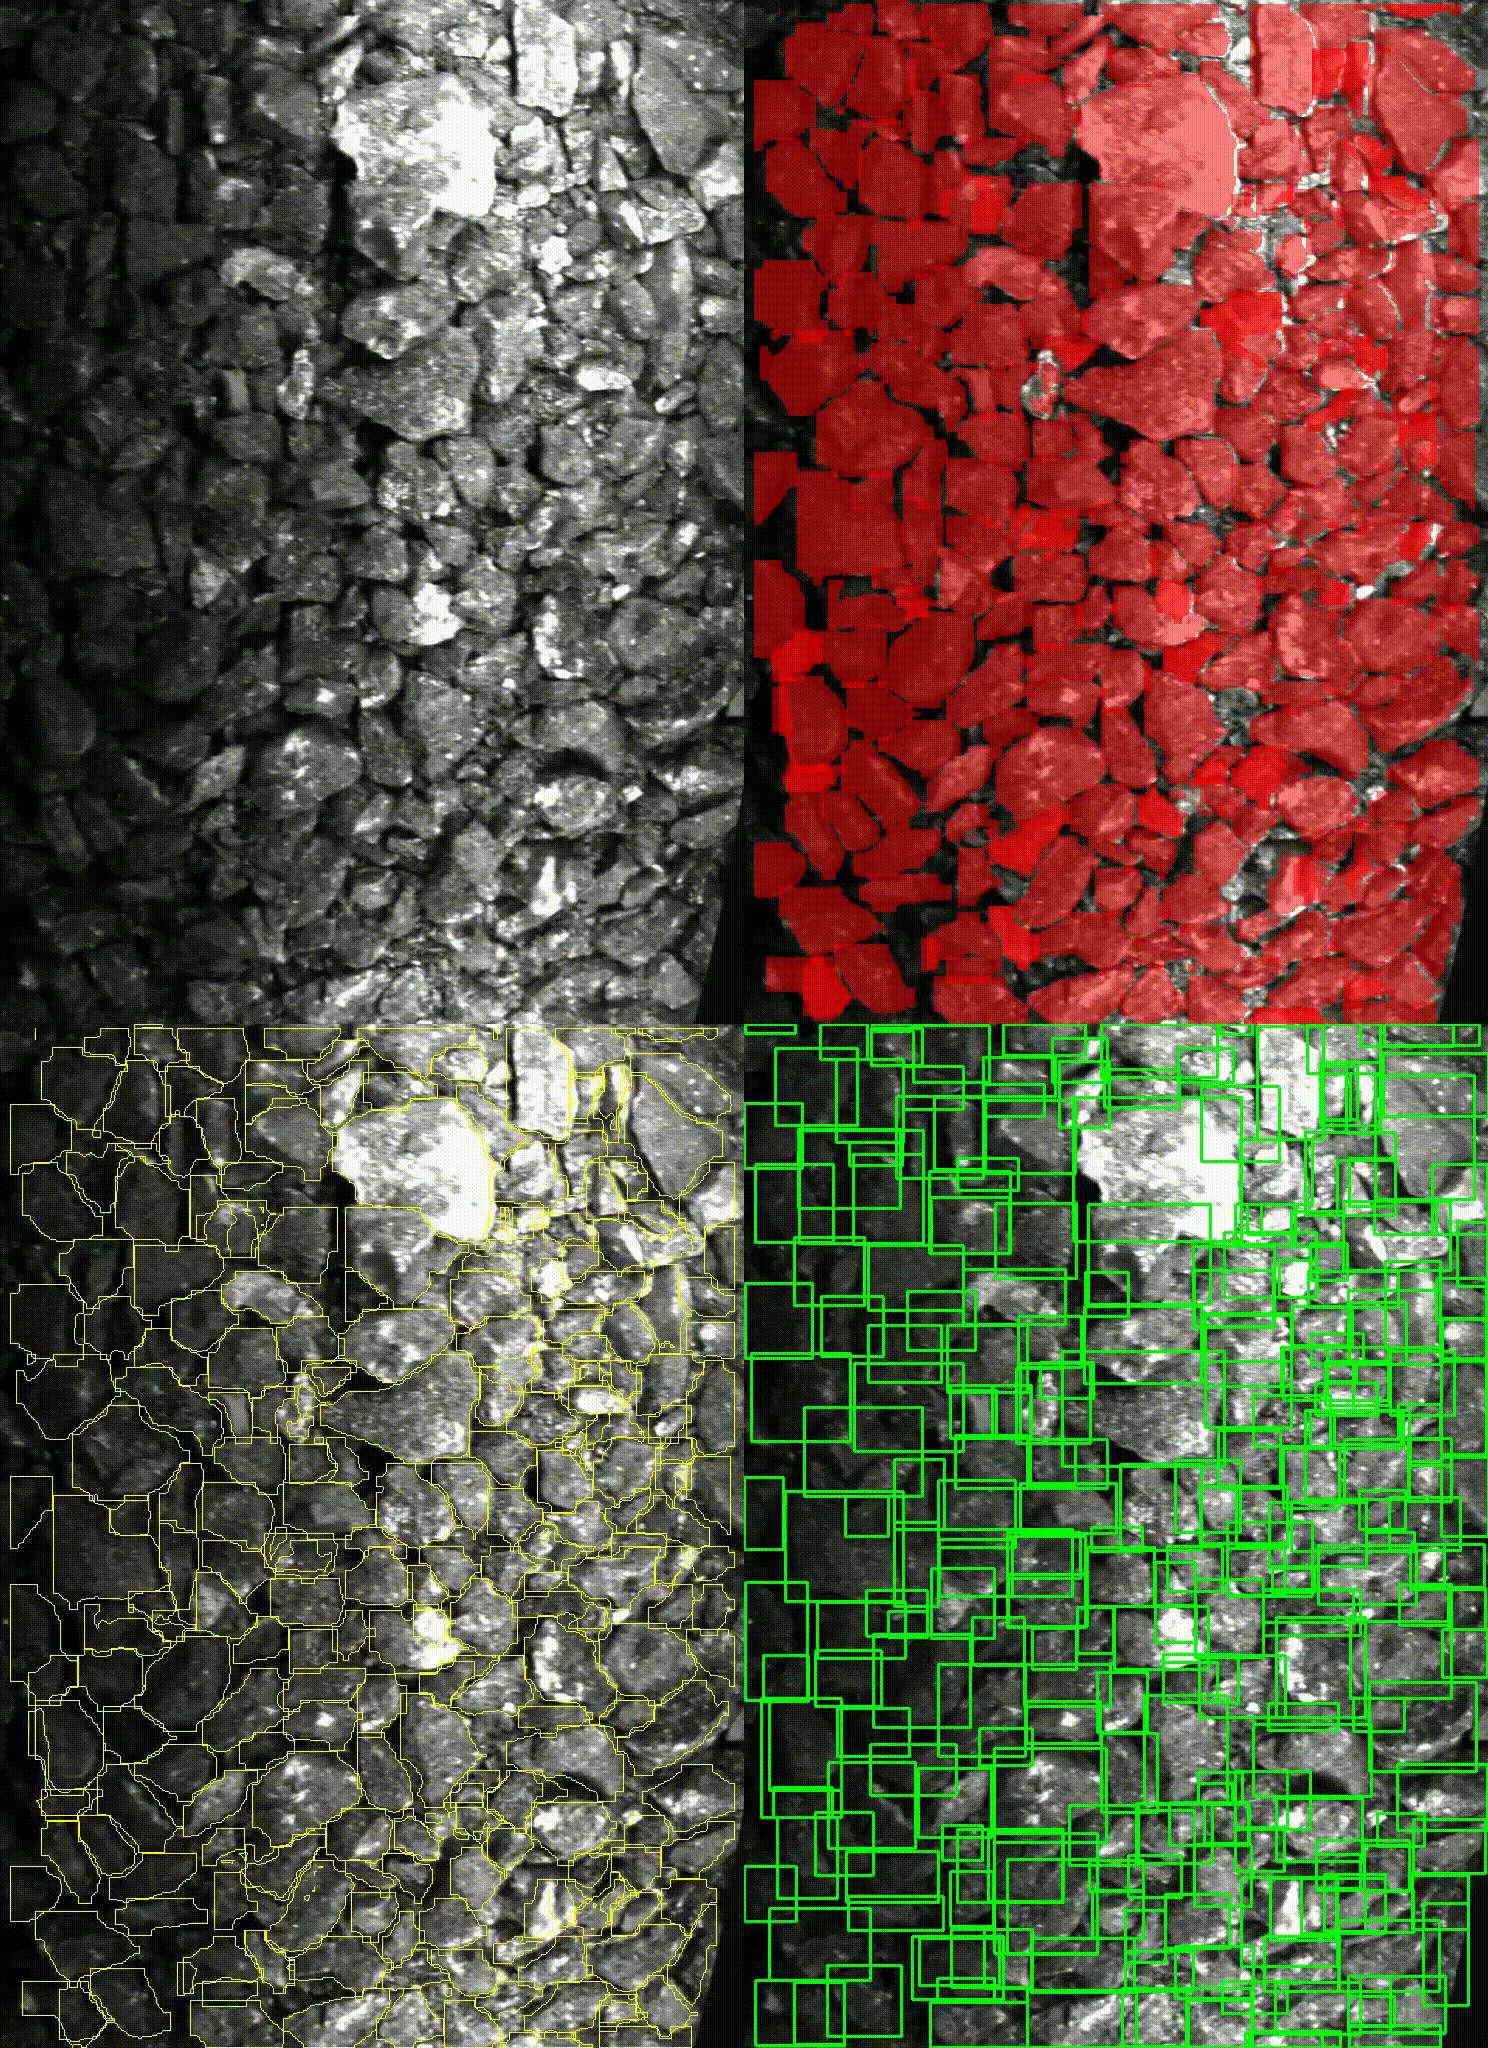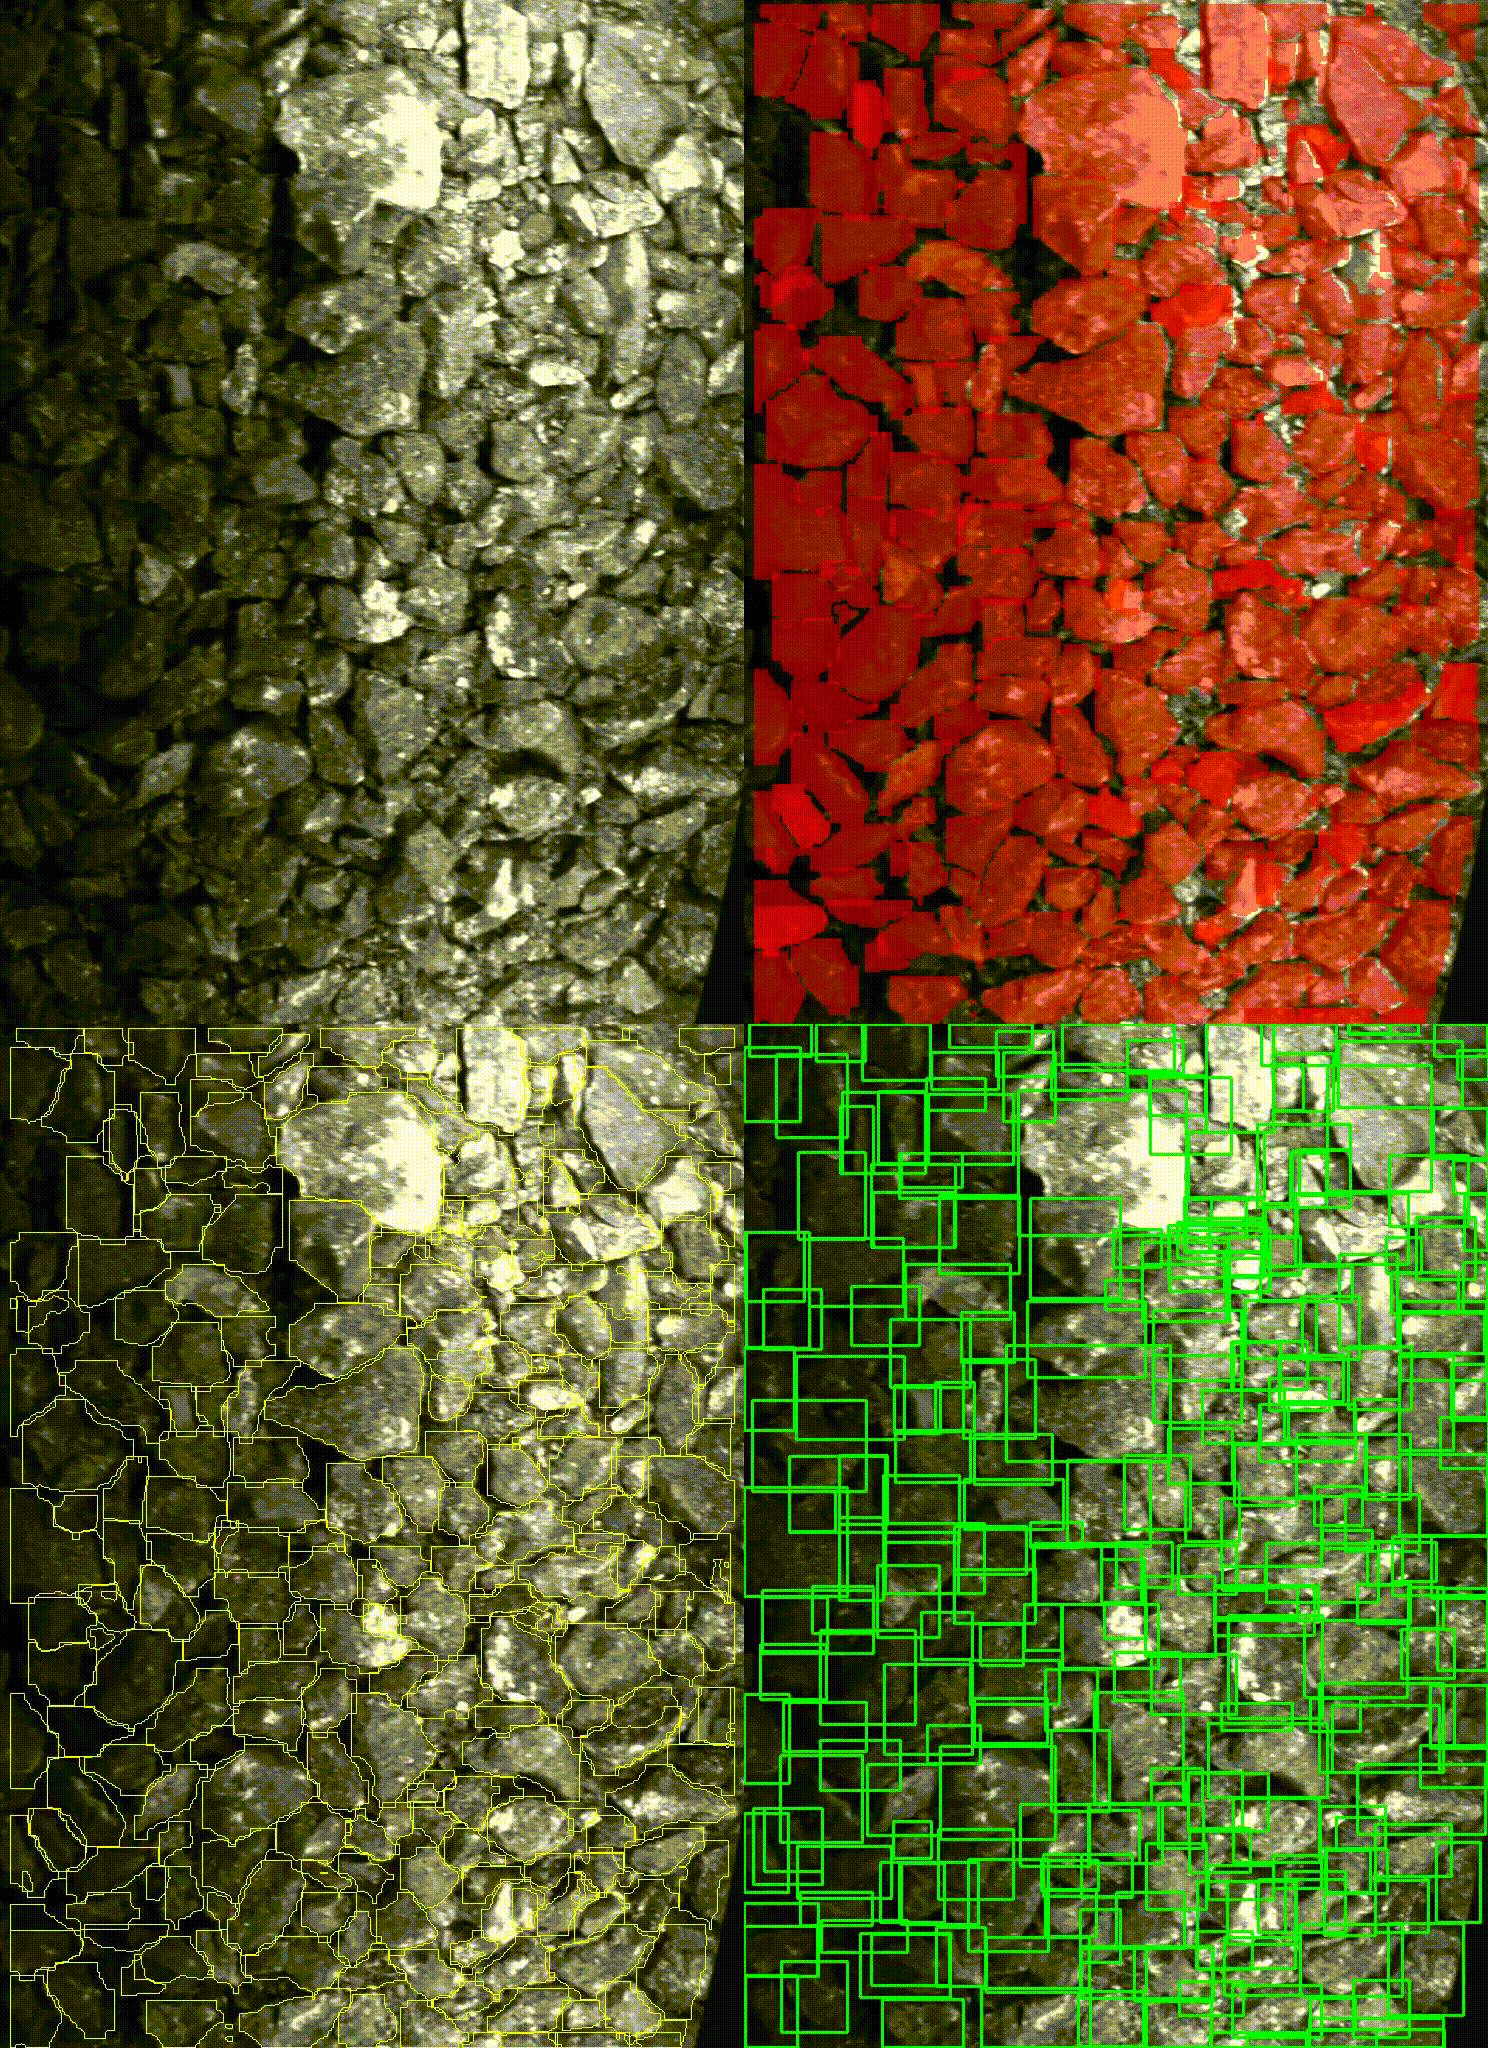
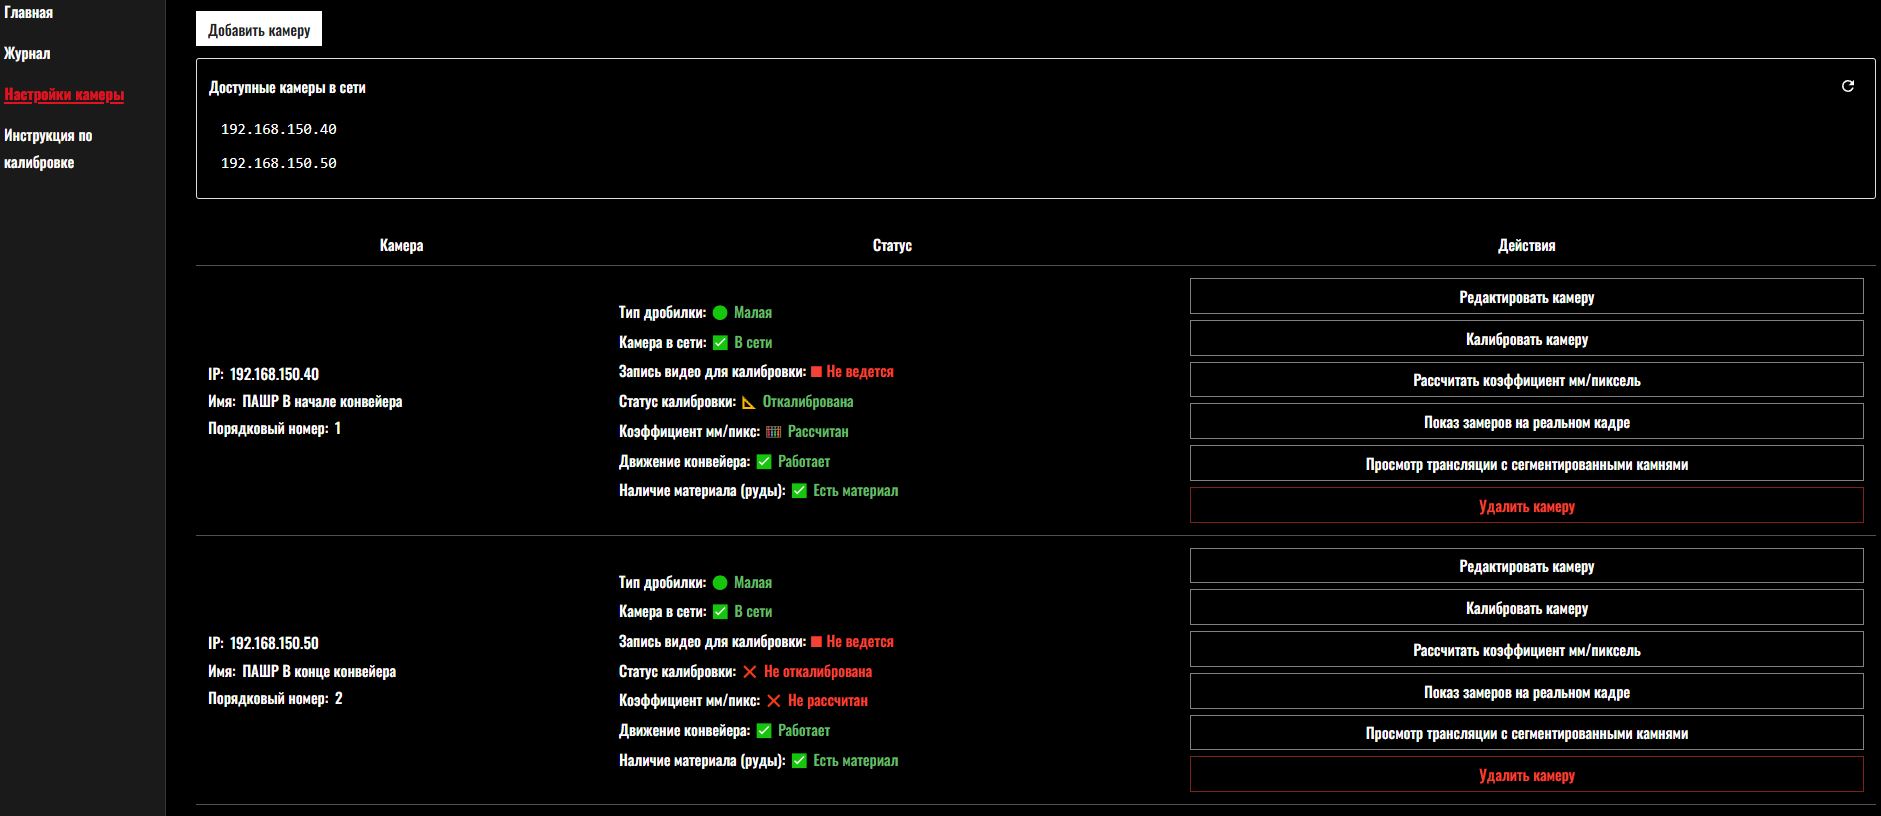
Решение включает не только алгоритмы, но и промышленную точку контроля: камеру, защитный корпус, подсветку, очистку оптики, вычислительный контур и интеграцию во внутренние системы предприятия.
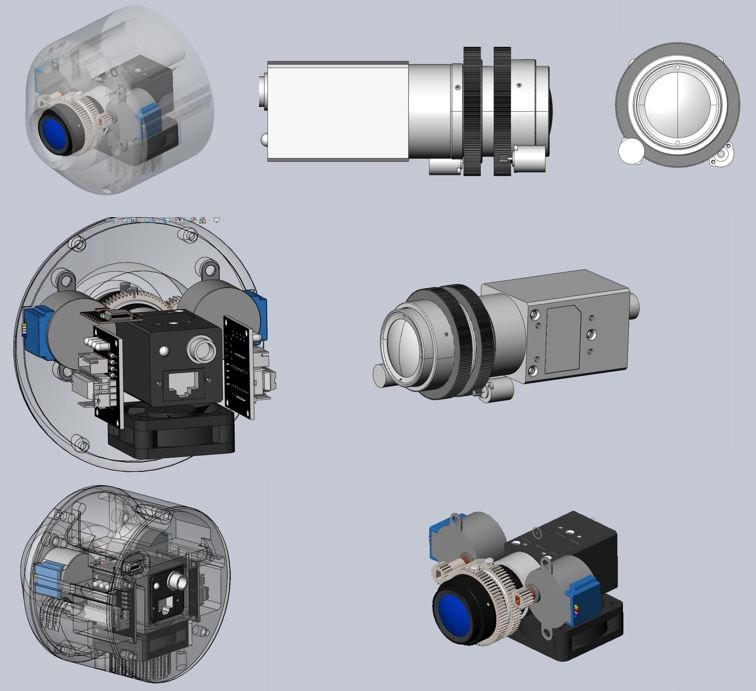
Устройство включает камеру машинного зрения с объективом и модулем автоматической настройки фокуса, промышленный вычислительный узел, модуль питания и контроля температуры, защитный корпус, а также узел обдува и автоматической очистки оптики. Система проектируется под условия пыли, вибраций, сложного освещения и требований к локальной обработке данных. Фокус, зум, экспозиция и рабочая область могут настраиваться удаленно без разбора защитного корпуса.
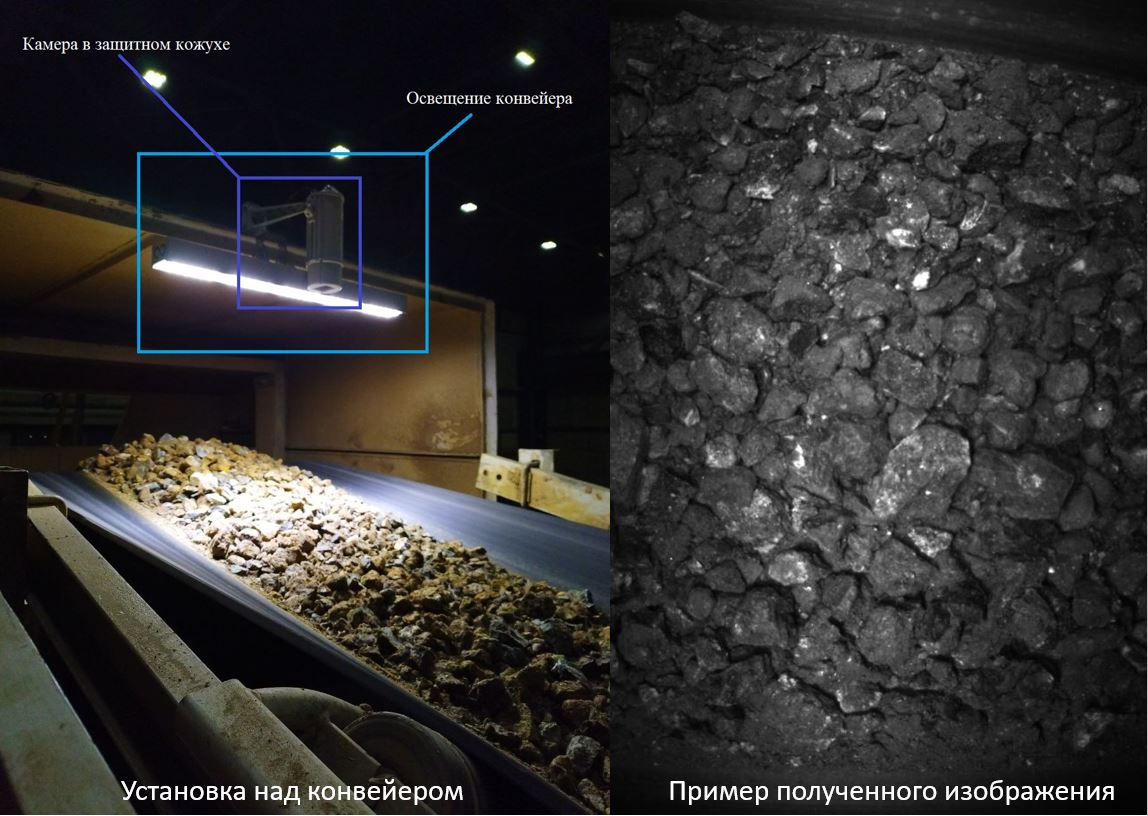
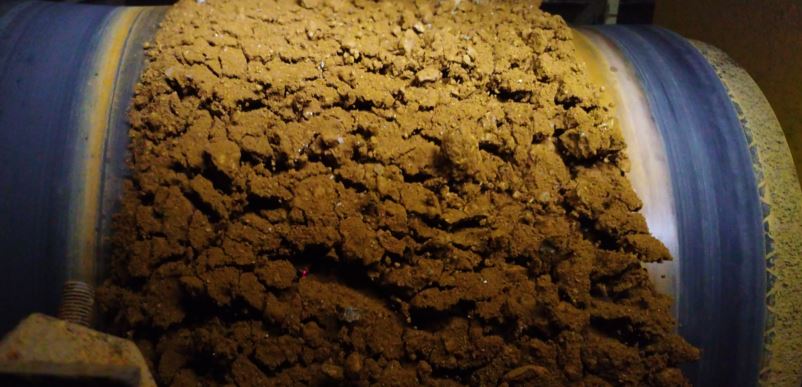
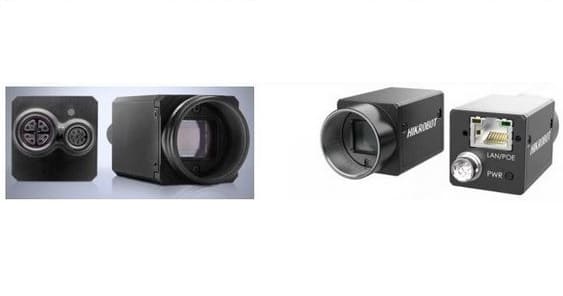
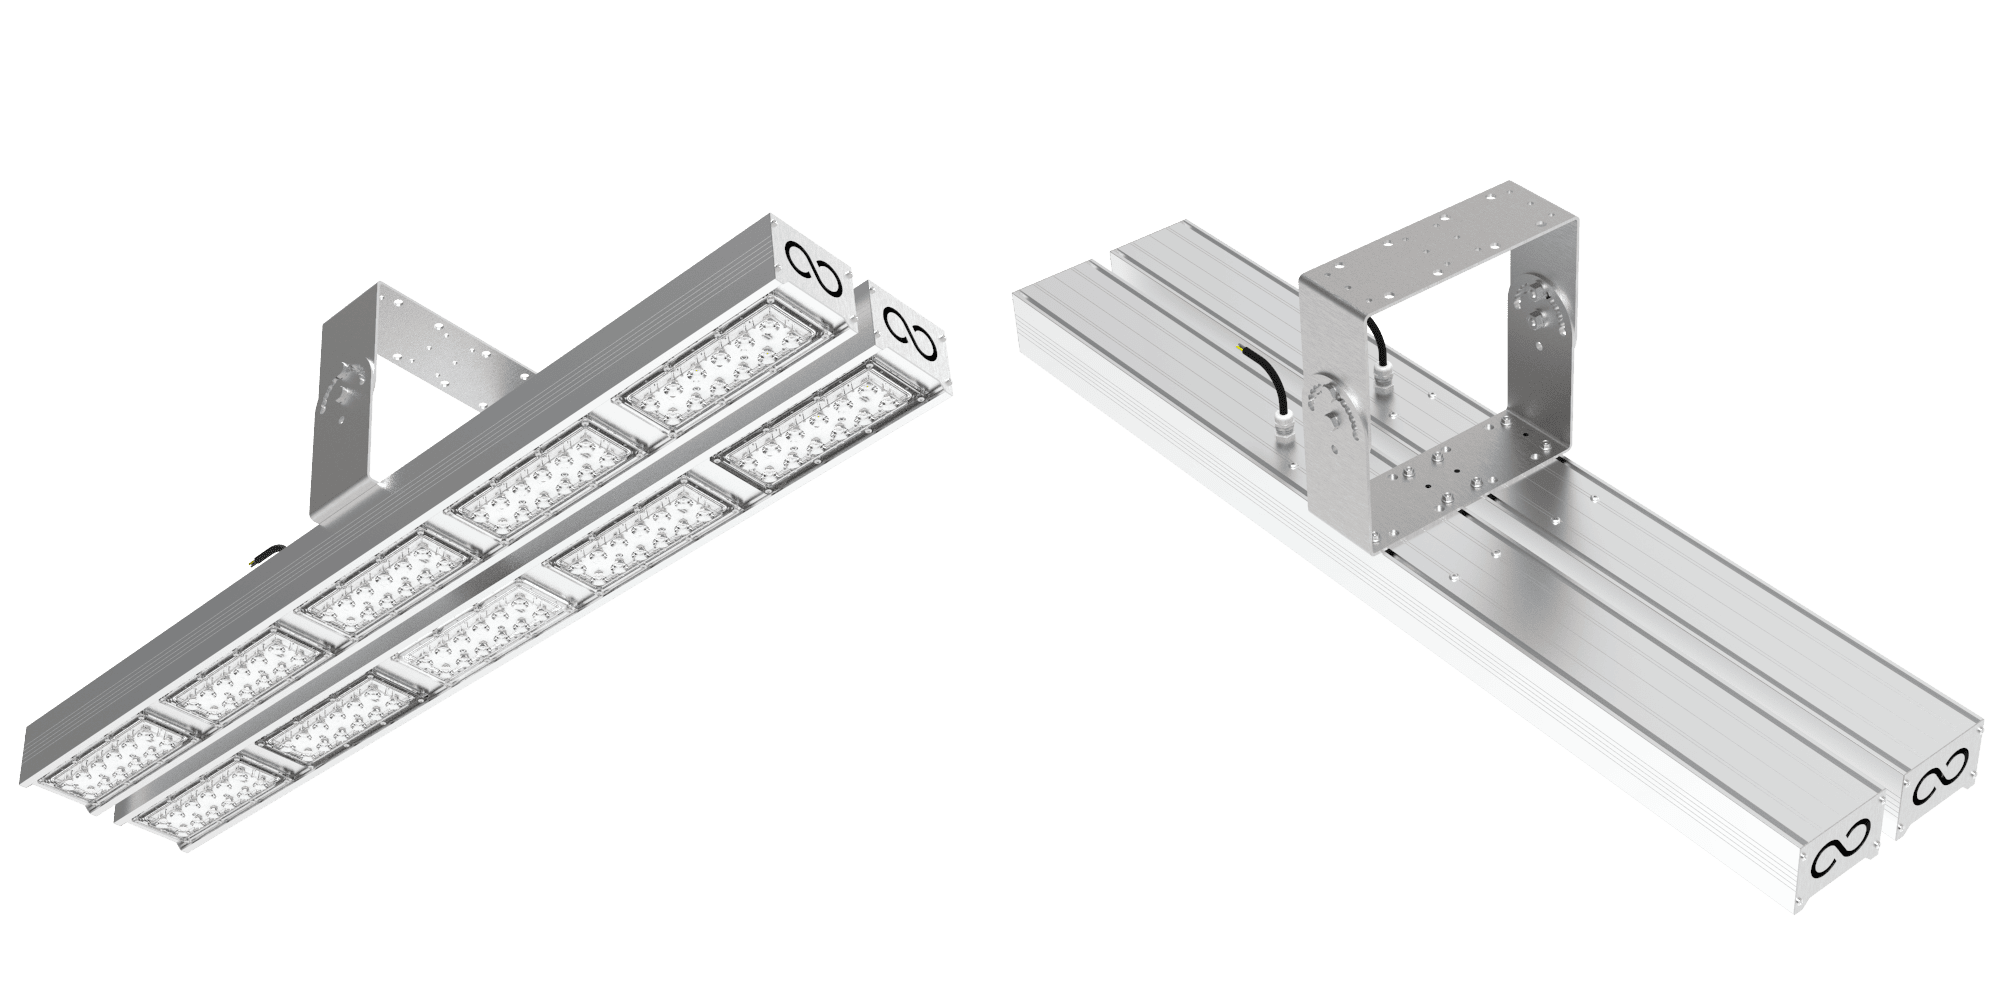
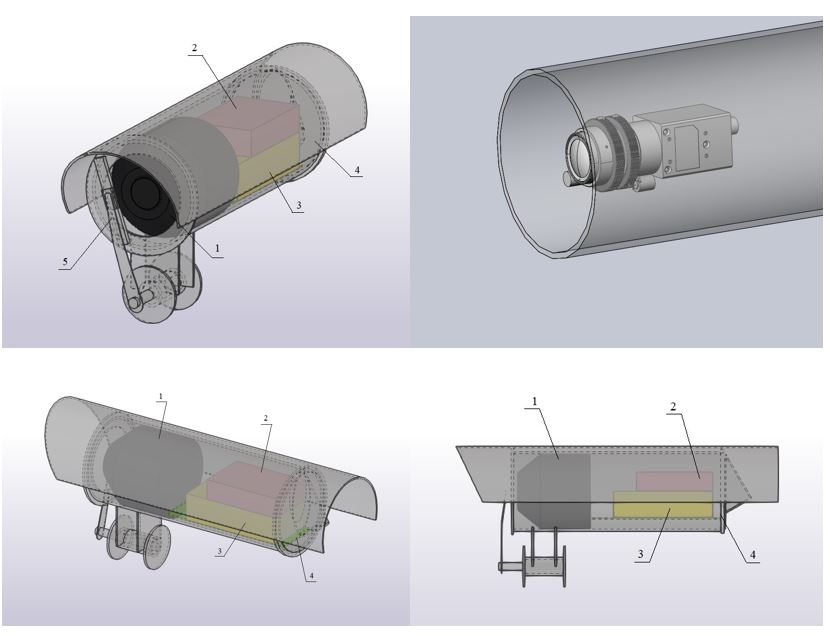
Промышленная камера устанавливается над конвейером с учетом пыли, вибраций, доступа к обслуживанию и стабильности измерений.
Фокус, зум, экспозиция и рабочая область настраиваются удаленно без разбора защитного корпуса и без лишних выездов.
Данные могут обрабатываться на площадке заказчика: Edge, локальный сервер или гибридная схема, без передачи наружу.
Система интегрируется с любыми внутренними системами предприятия по API, БД и промышленным протоколам.
Система сравнивается с эталонной методикой заказчика: ситовым анализом, лабораторными данными, ручной разметкой или утвержденной ПМИ. Итоговые показатели фиксируются в протоколе испытаний.
Точность зависит от материала, освещения, высоты слоя, ракурса камеры, качества эталонной выборки и условий эксплуатации.
Начинаем с измеримого пилота, подтверждаем эффект и затем расширяем решение на линии, участки и смежные сценарии.
1–3 дня: точка контроля, материал, камера, освещение, пыль, вибрации, эталон.
1–2 недели: видеопоток, сервер, сеть, рабочая зона и первичная калибровка.
2–6 недель: алгоритмы, события, пороги, интерфейс, архив и отчеты.
1–2 месяца: сравнение с эталоном, протокол испытаний и оценка эффекта.
Новые линии, камеры, материалы, фракции и смежные модули контроля.
Подберем состав пилота, оборудование, метрики приемки и формат сравнения с вашей эталонной методикой.