Ջարդման որակի վերահսկում և նյութի հատիկաչափական կազմի վերլուծություն կոնվեյերի վրա

Ջարդման որակի վերահսկում
իրական ժամանակում

Նյութի հատիկաչափական կազմի վերլուծության համակարգ,
կոնվեյերի վրա խոշոր կտորների, օտար առարկաների և նյութի ծավալի վերահսկմամբ՝ առանց լաբորատոր նմուշի սպասելու։

մինչև 80%պարապուրդների նվազում
ջարդիչների
մինչև 20%խնայողություն
էներգիայի
+5–15%պիտանի արտադրանքի ելքի աճ
արտադրանք
2–6 ամիսհետվճարում
համակարգի
24/7անընդհատ վերահսկում
փոխարենը՝ հերթափոխերի միջև նմուշների
մինչև 90%ձեռքով կատարվող վերահսկման նվազում
մաղային վերահսկման
Նախադրյալներ

Ինչ է կորցնում արտադրությունը, երբ նյութի որակը երևում է շատ ուշ

Նմուշներով վերահսկումը և տեսողական գնահատումը տալիս են ուշացած պատկեր։ Արտադրությունը շարունակում է աշխատել ոչ օպտիմալ ռեժիմով, մինչ հոսքի փաստացի որակը արդեն փոխվել է։

Ուշացած վերահսկում

Ջարդման ռեժիմի մասին որոշումը կայացվում է այն բանից հետո, երբ նյութի հոսքն արդեն փոխվել է։

Արդյունք՝ սարքավորումն աշխատում է «կույր» ռեժիմով։
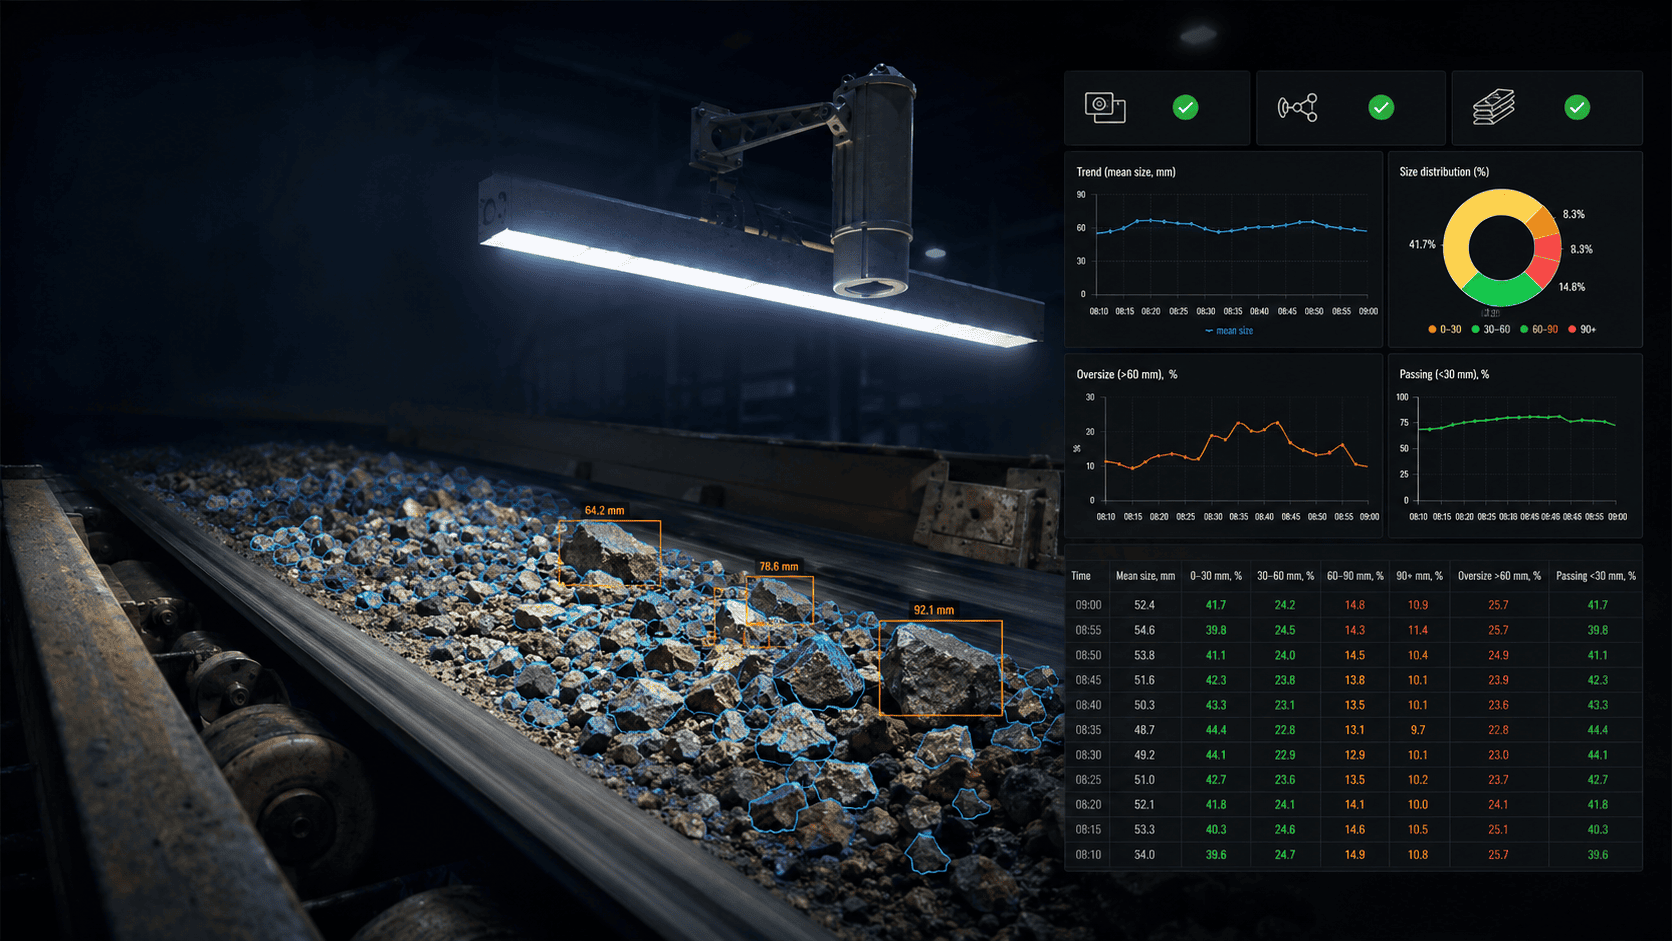
Խոշոր կտորներ և օտար առարկաներ

Մեծ կտորներն ու օտար առարկաները մեծացնում են խցանման, վնասման և չպլանավորված կանգերի ռիսկը։

Արդյունք՝ ջարդիչի պարապուրդի ռիսկը մեծանում է։

Ռեսուրսների գերածախս

Չափազանց մանր ջարդումը մեծացնում է էներգիայի ծախսը, երեսպատման մաշվածությունը և արտադրողականության կորուստները։

Արդյունք՝ նույն ծավալի համար ավելի մեծ ծախսեր։

Ապացուցողական բազայի բացակայություն

Առանց կադրերի և իրադարձությունների արխիվի դժվար է պարզել շեղումների պատճառները ըստ հերթափոխերի, խմբաքանակների և ռեժիմների։

Արդյունք՝ որոշումները կայացվում են զգացողությամբ։

Նախկինում՝ վերահսկում փաստից հետո

  • Լաբորատոր նմուշը ցույց է տալիս մեկ կետ, ոչ թե հոսքի դինամիկան։
  • Օպերատորը հատիկաչափական կազմը գնահատում է տեսողականորեն և չի տեսնում միտումը։
  • Խոշոր կտորներն ու շեղումները ֆիքսվում են շատ ուշ։
  • Հաշվետվությունները հավաքվում են ձեռքով, իսկ շեղումների պատճառները կորչում են։

Հետո՝ կառավարվող գործընթաց

  • Նյութի որակը երևում է տվյալ պահին՝ նմուշների և հերթափոխերի միջև։
  • Համակարգը ցույց է տալիս մանր, միջին և խոշոր ֆրակցիաների բաժինները, միտումները և անոմալիաները։
  • Օպերատորը ստանում է իրադարձություն մինչև շեղումը վթարի կամ խոտանի վերածվելը։
  • Չափումների, իրադարձությունների և կադրերի արխիվը ձևավորում է ապացուցողական բազա։
Լուծում

Նյութի անընդհատ վերահսկում հոսքում

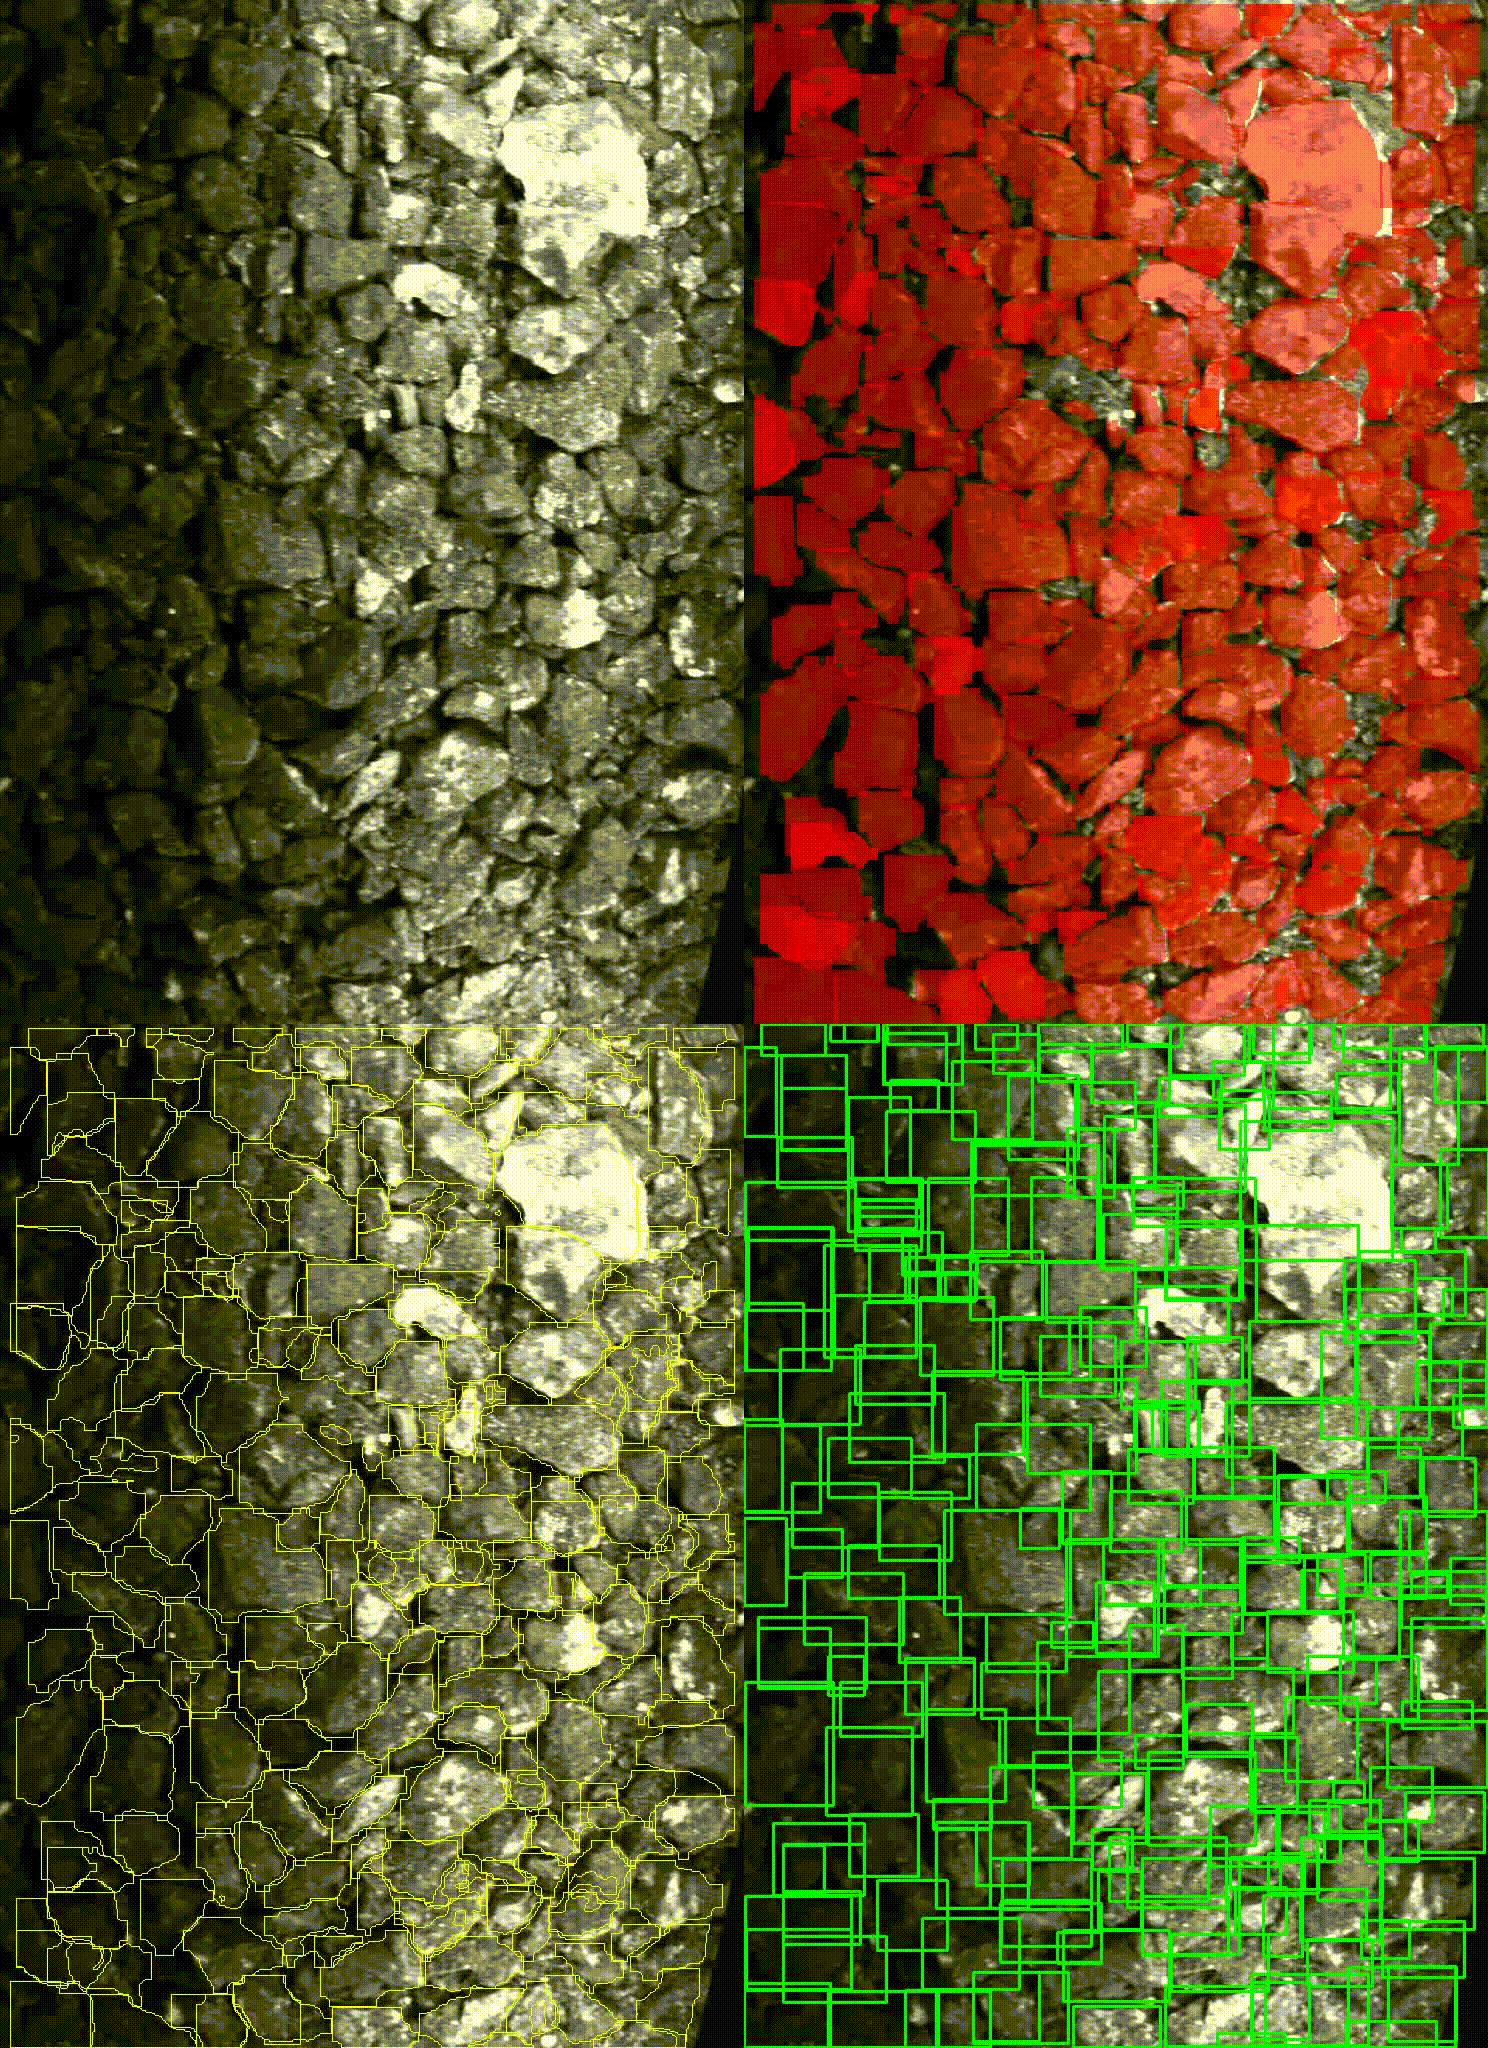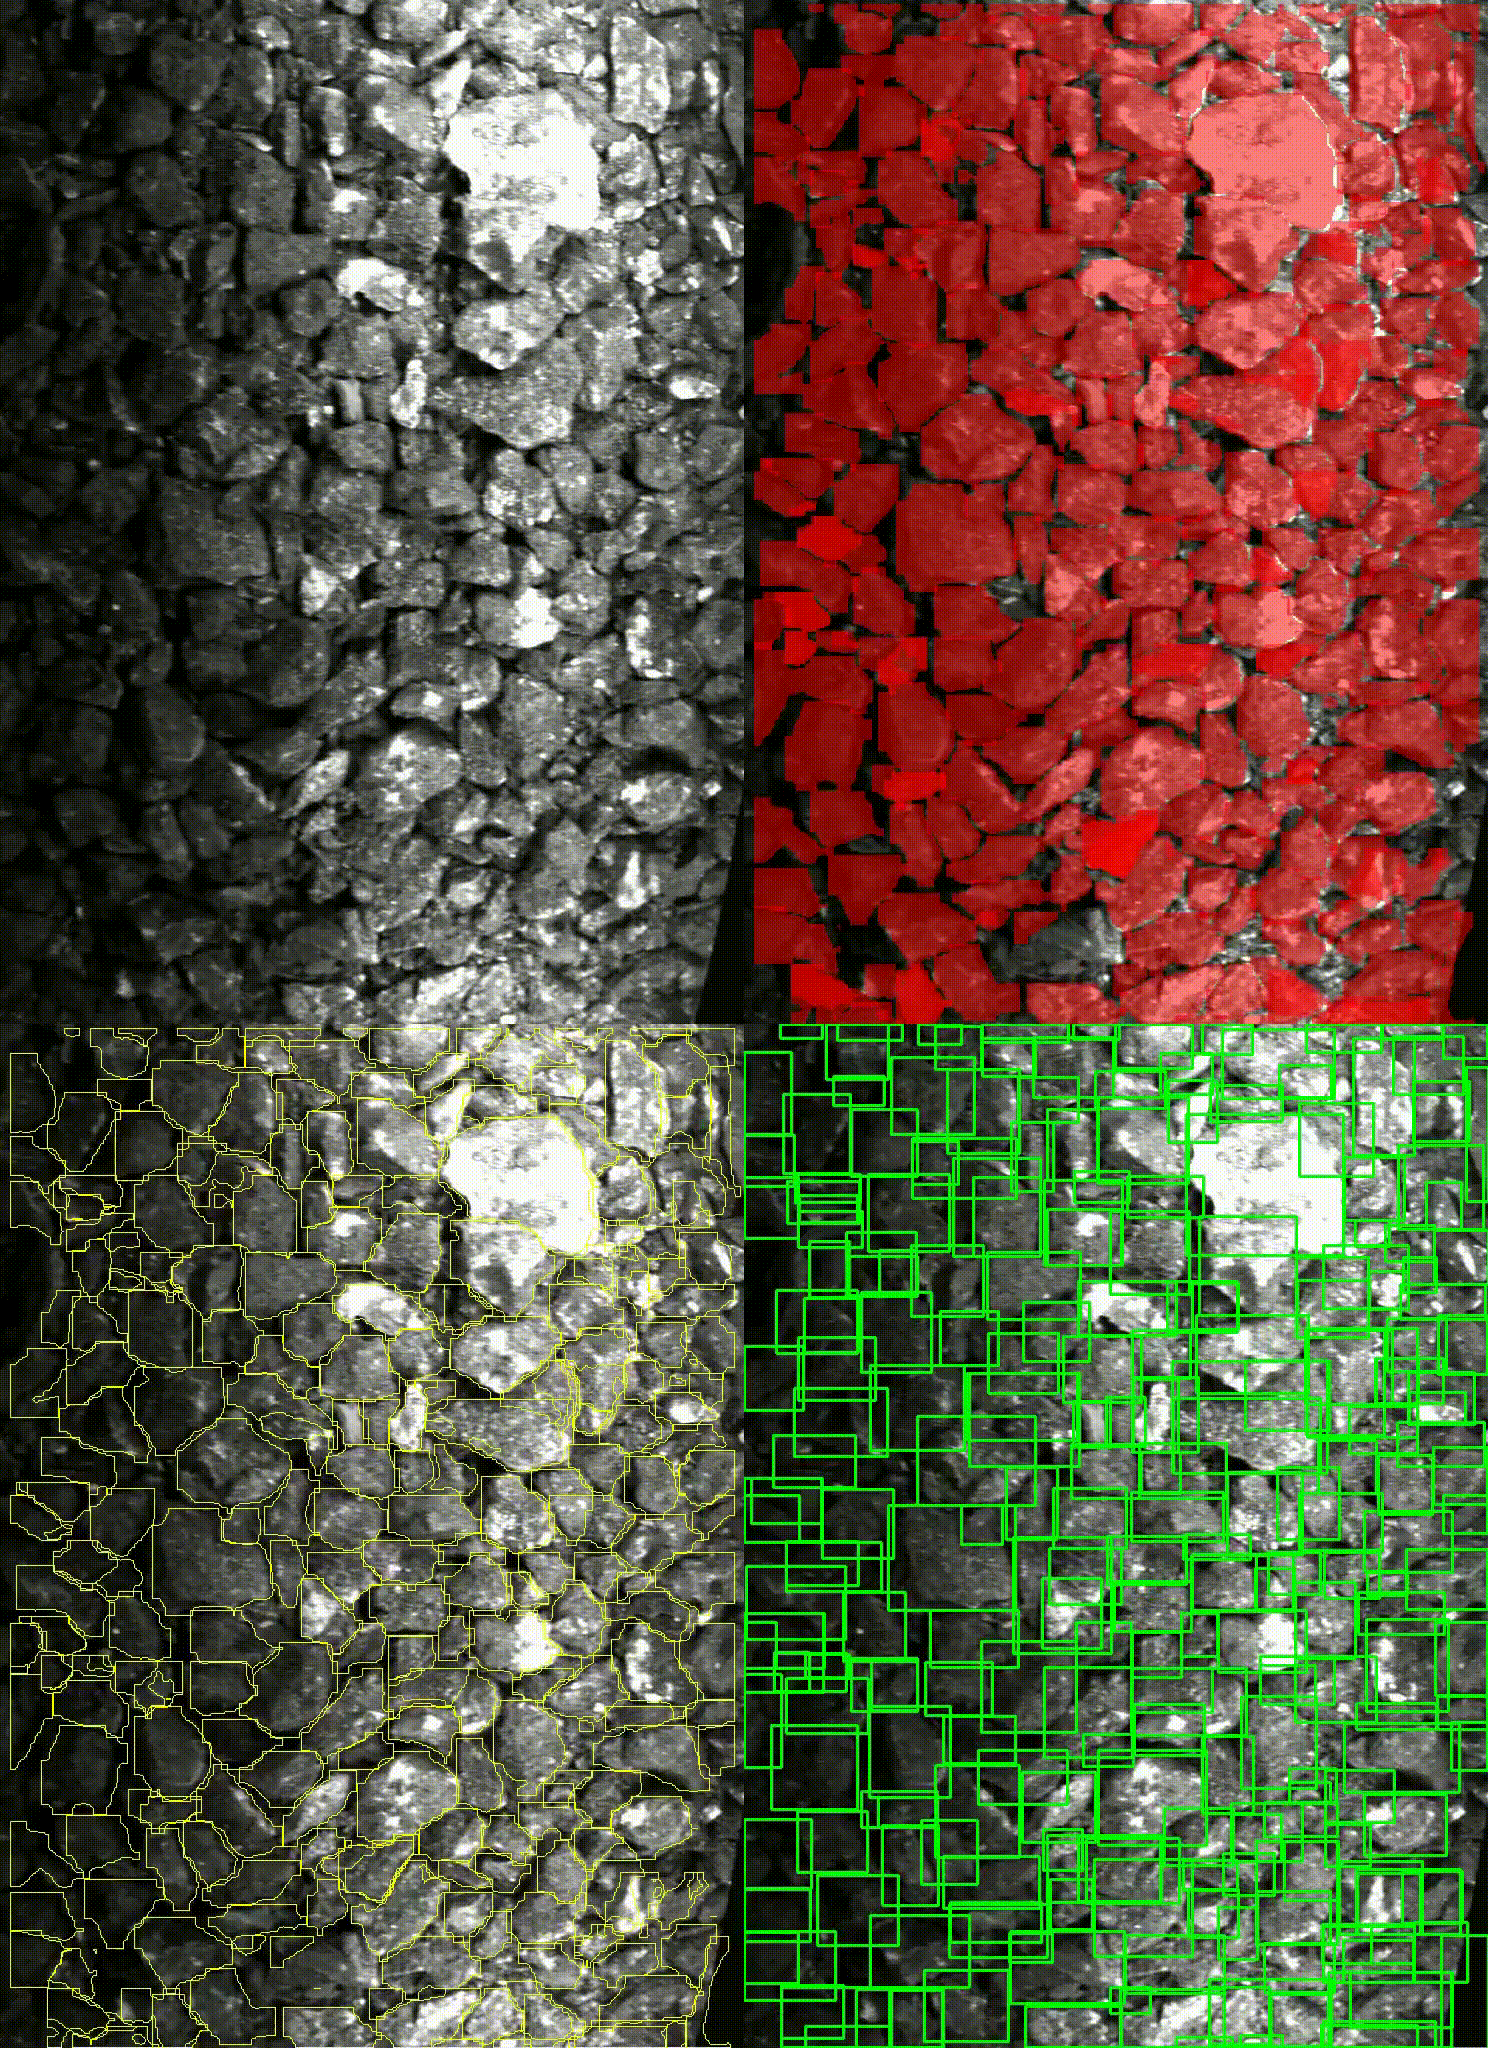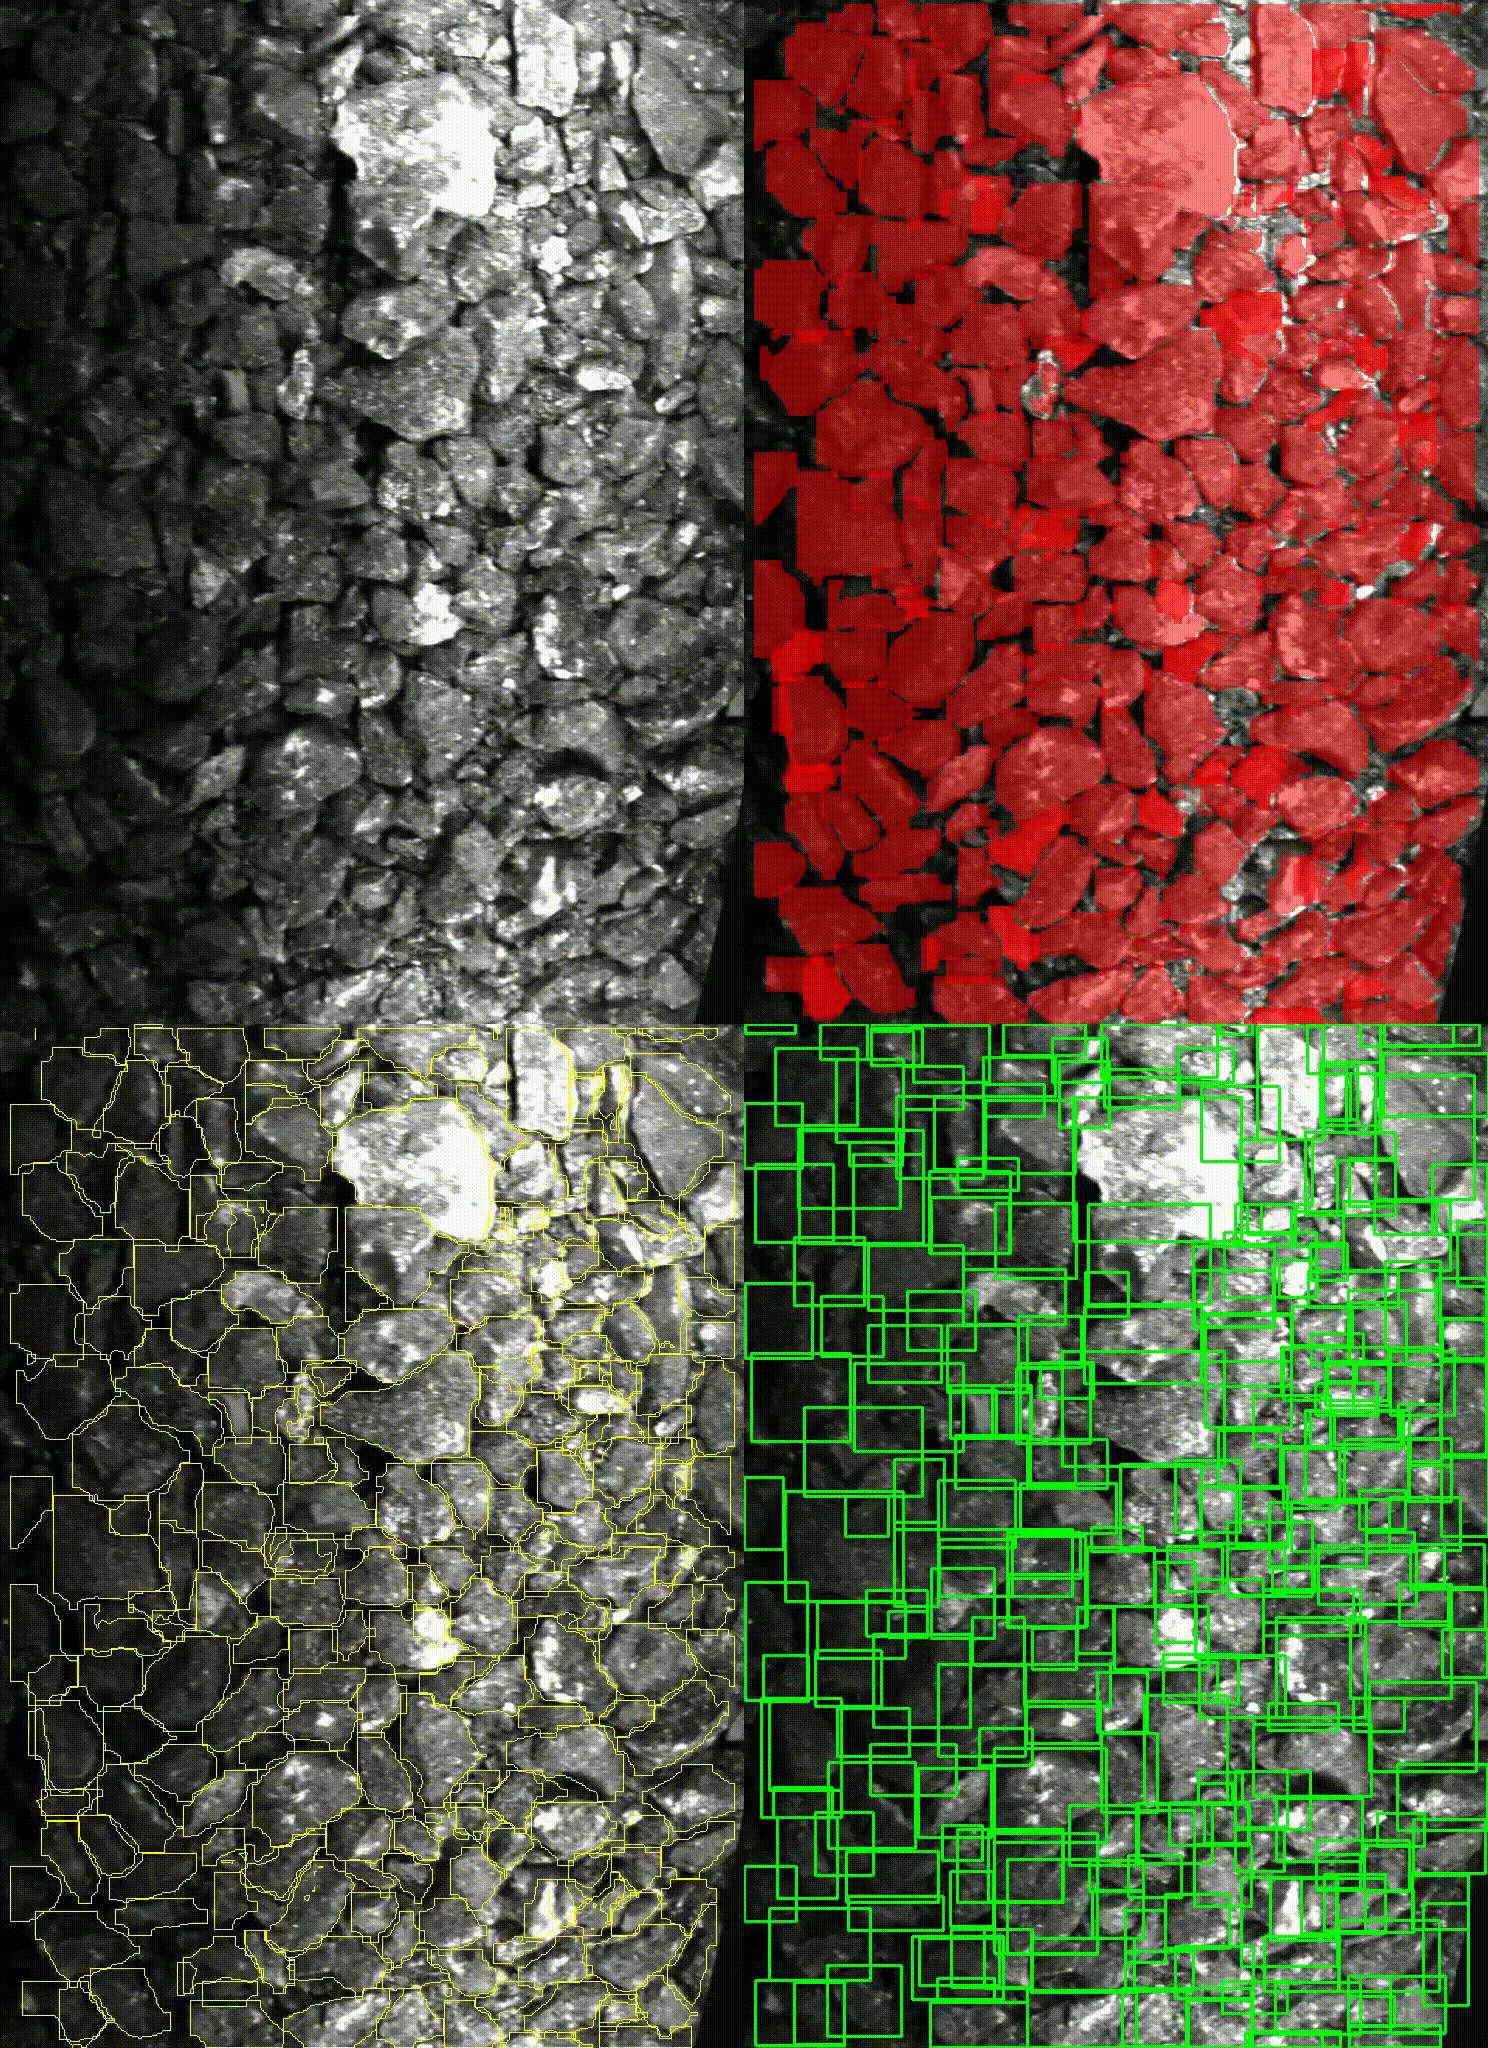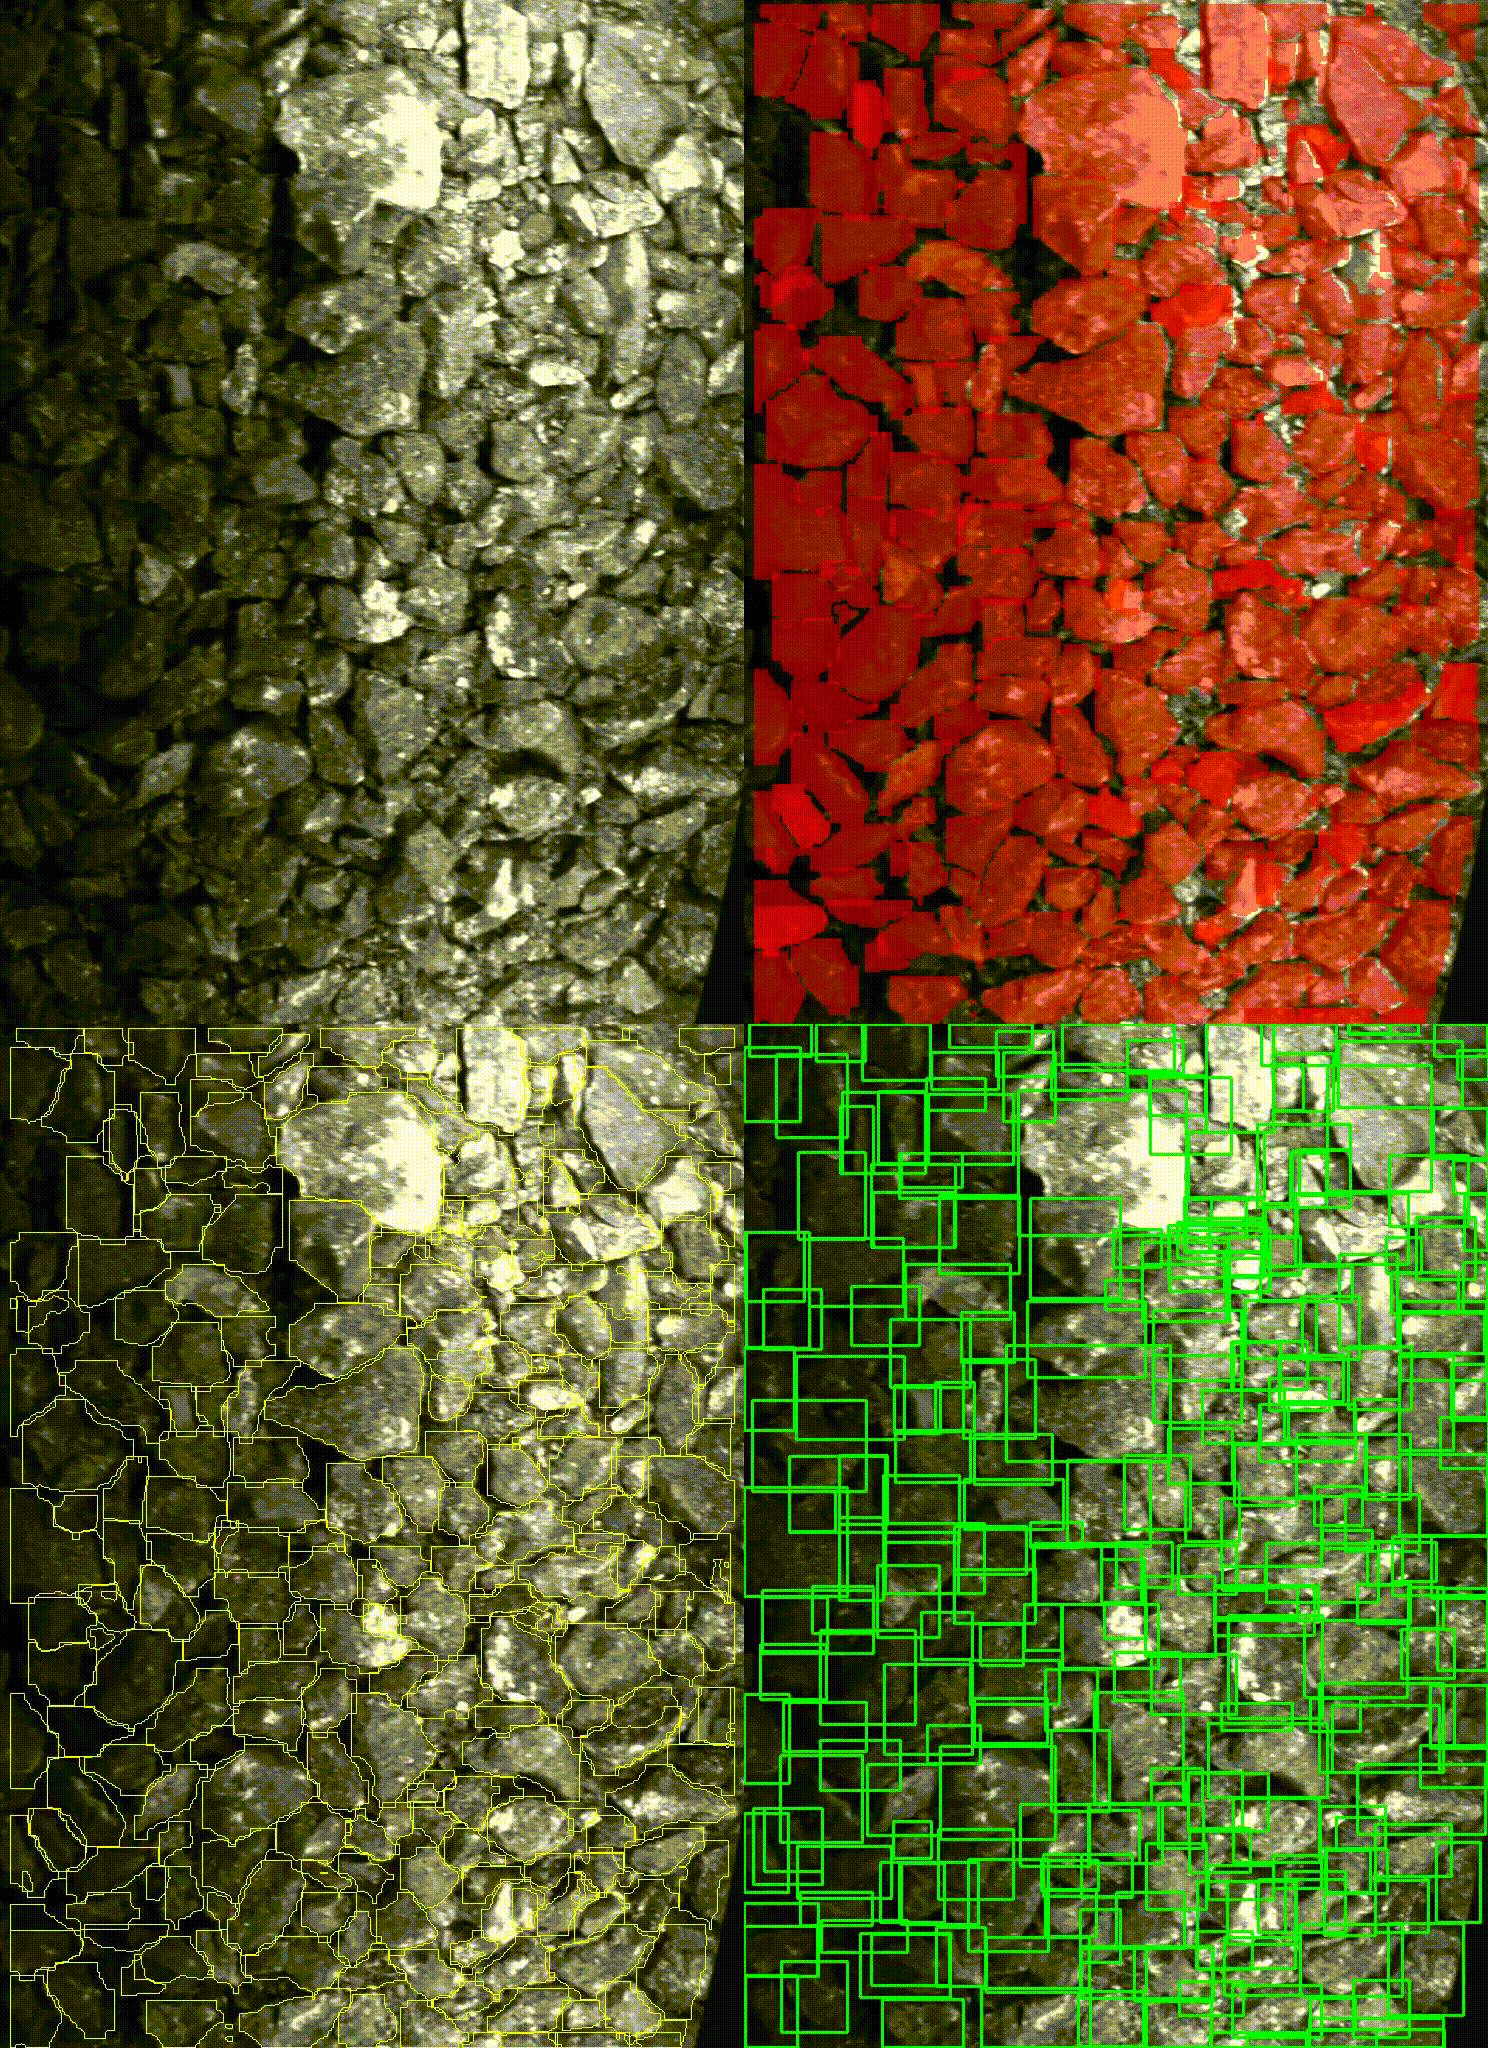
Ալգորիթմները անընդհատ վերլուծում են տեսահոսքի կադրերը և կատարում են հատիկաչափական կազմի վերլուծություն, հաշվարկում են ֆրակցիաների բաշխումը, հայտնաբերում խոշոր կտորներն ու օտար առարկաները, որոշում նյութի ծավալը ժամանակի միավորի համար և ֆիքսում հոսքի դինամիկան։

Արդյունքները փոխանցվում են օպերատորի և տեխնոլոգի ինտերֆեյս, պահվում են արխիվում, օգտագործվում հաշվետվություններում և փոխանցվում ձեռնարկության ներքին համակարգերին՝ SCADA, MES, ERP, BI կամ այլ համակարգեր API-ով և արդյունաբերական պրոտոկոլներով։

Ելքում Ֆրակցիաների բաշխում, D10 / D50 / D90, Dmax, խոշոր կտորներ, օտար առարկաներ, ծավալ և միտումներ։
Ում համար օպերատոր, տեխնոլոգ, տեղամասի ղեկավար, որակի ծառայություն, ԱՍՈՒ ՏՊ և արտադրության ղեկավար։
1Կամերան անընդհատ ֆիքսում է նյութի հոսքը կոնվեյերի վրա
2Ալգորիթմները վերլուծում են յուրաքանչյուր մասնիկը, հայտնաբերում խոշոր կտորներ, օտար առարկաներ և աշխատանքային գոտին
3Համակարգը հաշվարկում է հատիկաչափական կազմը, ֆրակցիաների բաշխումը, նյութի ծավալը և միտումները
4Օպերատորը և ձեռնարկության համակարգերը ստանում են ազդանշաններ, հաշվետվություններ, հաստատող կադրեր և գործողությունների համար տվյալներ
Ինչ է տեսնում արտադրությունը հասկանալի KPI-ներ հոսքի որակի և շեղումների համար։
Ինչ է ստանում IT / ԱՍՈՒ ՏՊ-ն արխիվ, վեբ-ինտերֆեյս, API և ինտեգրում գործող համակարգերի հետ։
Հնարավորություններ

Ցուցանիշներ, որոնք հասկանալի են ղեկավարին և տեխնոլոգին

Իրական ժամանակում անընդհատ վերլուծություն՝ նյութի առկայության և տեսախցիկի վիճակի վերահսկումից մինչև ֆրակցիոն վերլուծություն, խոշոր կտորների հայտնաբերում և կառավարման ազդանշաններ։

Հատիկաչափական կազմ

Հոսքում մանր, միջին և խոշոր ֆրակցիաների բաժինը։

  • բաշխում ըստ դասերի և ֆրակցիաների
  • միջին չափ և Dmax
  • կառավարման ազդանշաններ սարքավորմանը

Սարքավորման ռիսկեր

Իրադարձություններ, որոնք կարող են բերել վթարի, խցանման կամ կանգի։

  • խոշոր և վտանգավոր կտորներ
  • օտար առարկաներ
  • շեղումներ շեմերից

Հոսքի վիճակ

Գործոններ, որոնք ազդում են գործընթացի կայունության և չափման որակի վրա։

  • նյութի առկայություն
  • ծավալ և բեռնվածություն
  • կադրի որակ և օպտիկայի աղտոտվածություն
Ինտերֆեյս և հաշվետվություններ

Դեշբորդներ, գրաֆիկներ, իրադարձություններ և հաստատող կադրեր

Օպերատորը տեսնում է ահազանգերն ու ընթացիկ պատկերը, տեխնոլոգը՝ բաշխումները և միտումները, ղեկավարը՝ KPI-ները ըստ հերթափոխերի, գծերի և օբյեկտների։
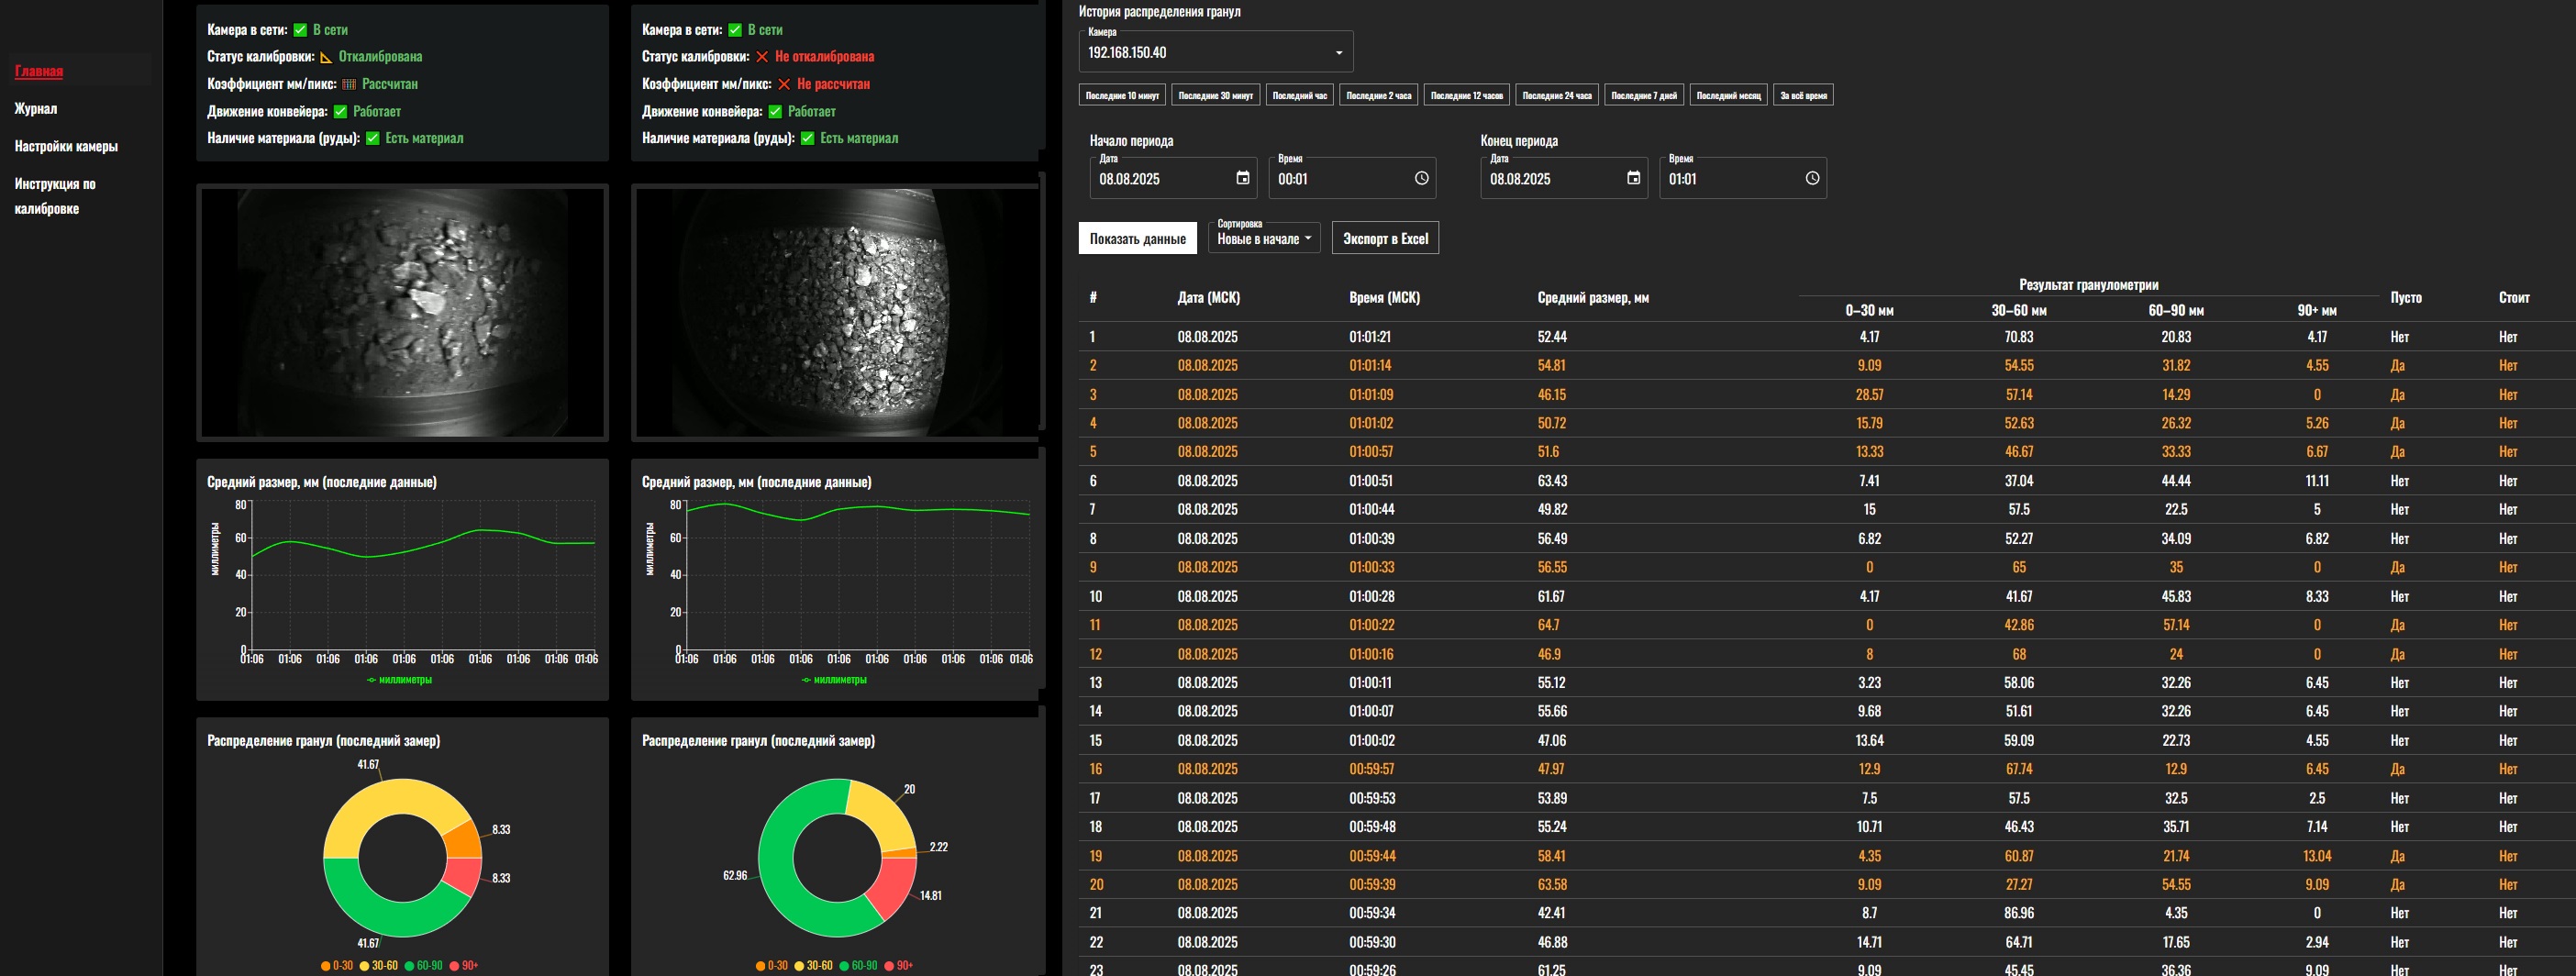
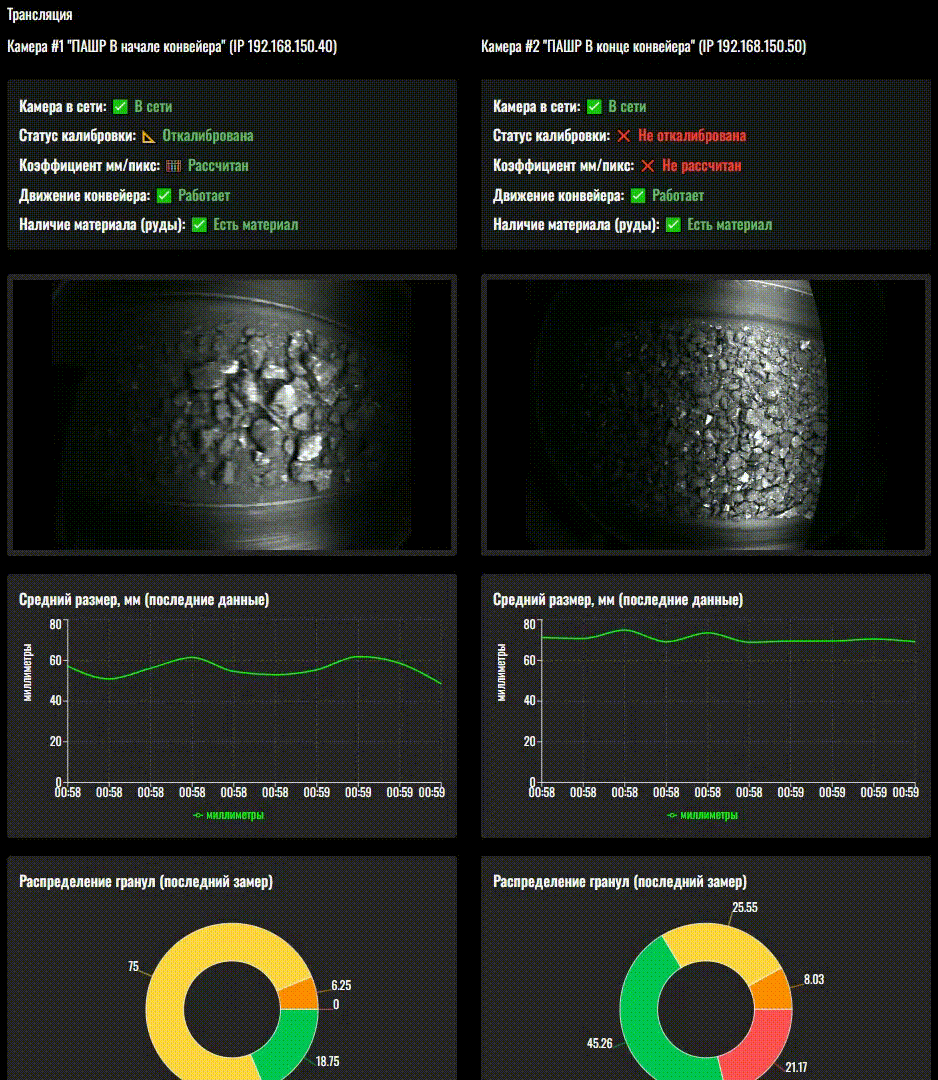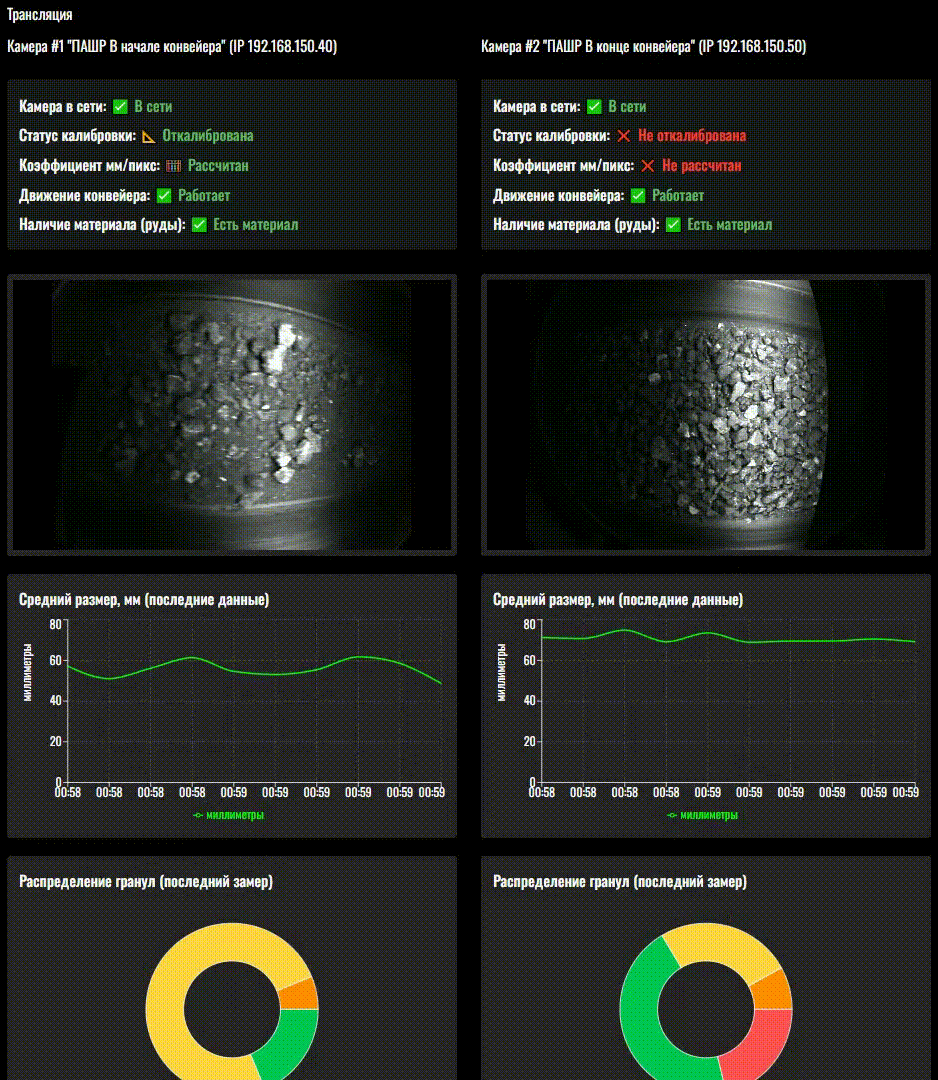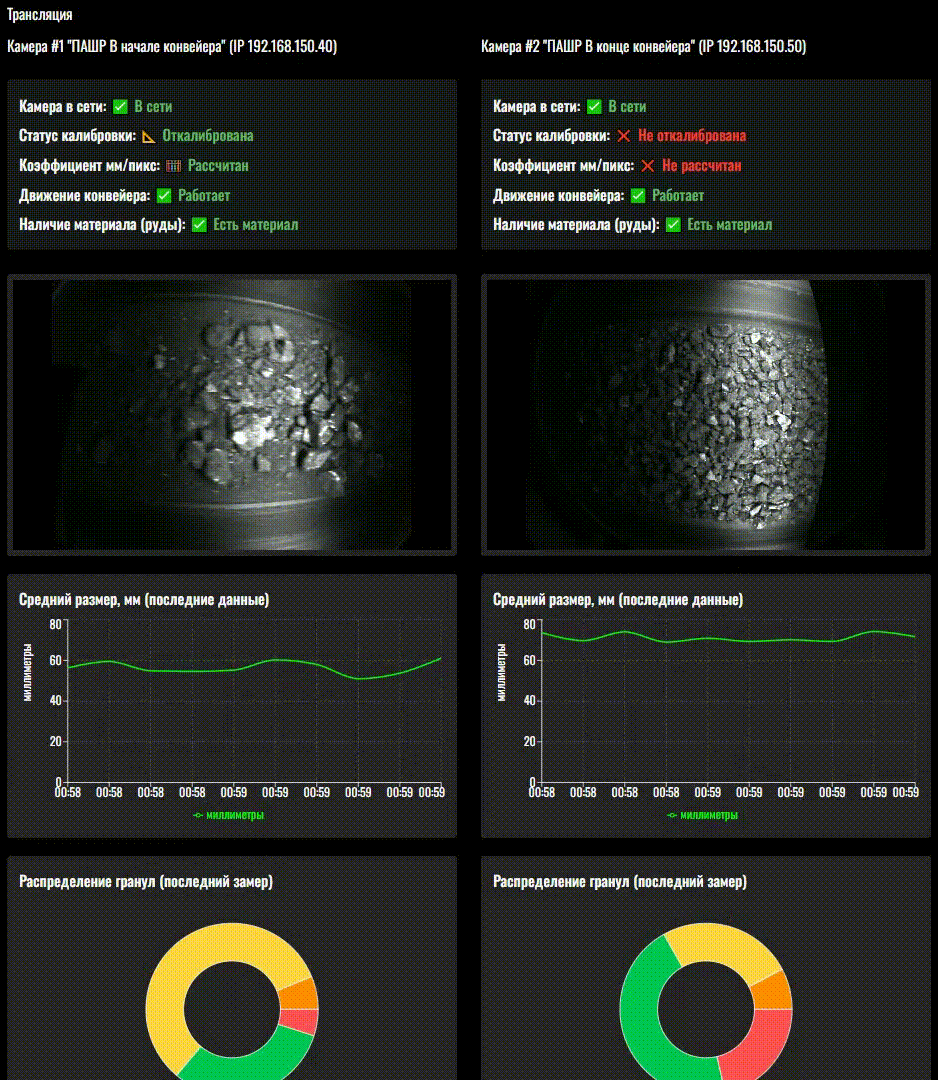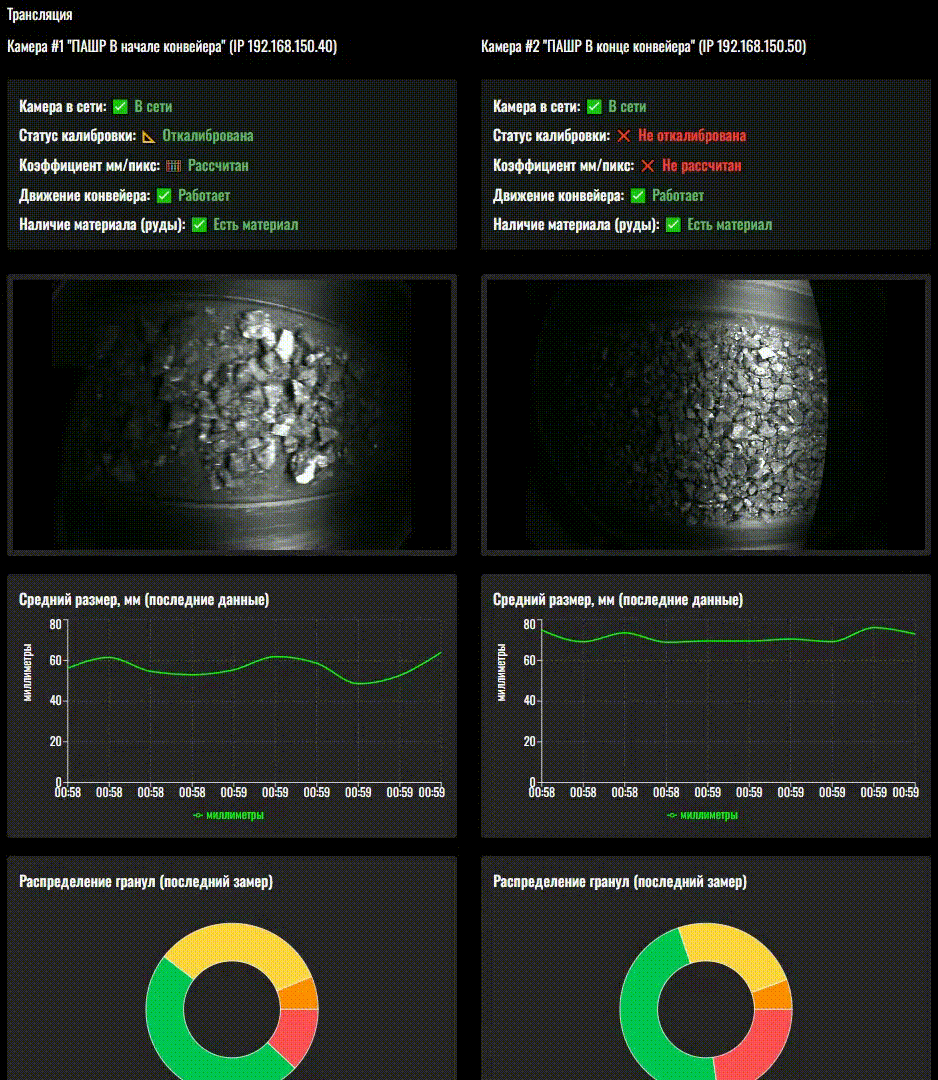
Հատիկաչափական կազմի վերլուծության համակարգի հիմնական էկրան
Համակարգի հիմնական էկրան Տեսահոսք, ընթացիկ չափումներ, բաշխումներ, գրաֆիկներ, իրադարձությունների մատյան և տեսախցիկների կարգավիճակներ։
Համակարգի աշխատանք իրական ժամանակում
Համակարգի աշխատանք Նյութի վերլուծության և իրական ժամանակում ցուցանիշների հաշվարկի ցուցադրում։
Նյութի օբյեկտների սեգմենտացիա
Օբյեկտների սեգմենտացիա Մասնիկների և գոտիների առանձնացում՝ տեխնոլոգիական նշանակություն ունեցող բնութագրերի հաշվարկի համար։
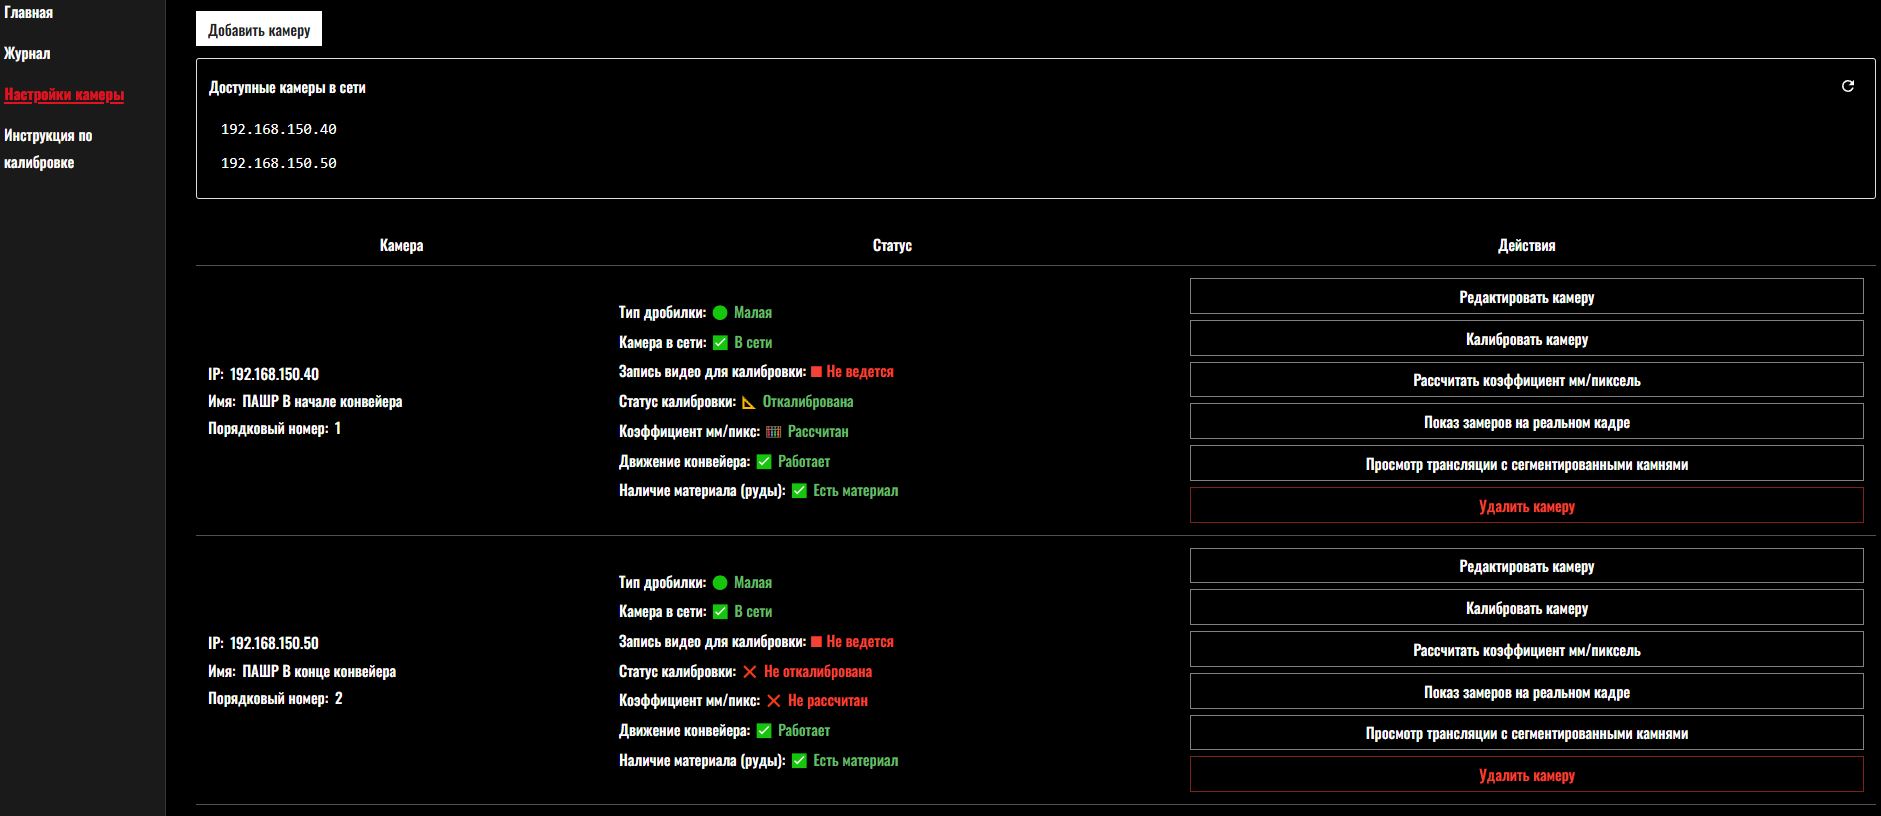
Տեսախցիկների կարգավորում
Տեսախցիկների կարգավորում Միացված տեսախցիկներ, նկարահանման պարամետրեր, կալիբրացում, հոսքերի կարգավիճակներ և տվյալների աղբյուրների վերահսկում։
Տեխնիկական իրականացում

Պատրաստ արդյունաբերական լուծում՝ սարքավորումներով, ինտերֆեյսով և ինտեգրմամբ

Լուծումը ներառում է ոչ միայն ալգորիթմներ, այլև արդյունաբերական վերահսկման կետ՝ տեսախցիկ, պաշտպանիչ պատյան, լուսավորություն, օպտիկայի մաքրում, հաշվարկային կոնտուր և ինտեգրում ձեռնարկության ներքին համակարգերին։

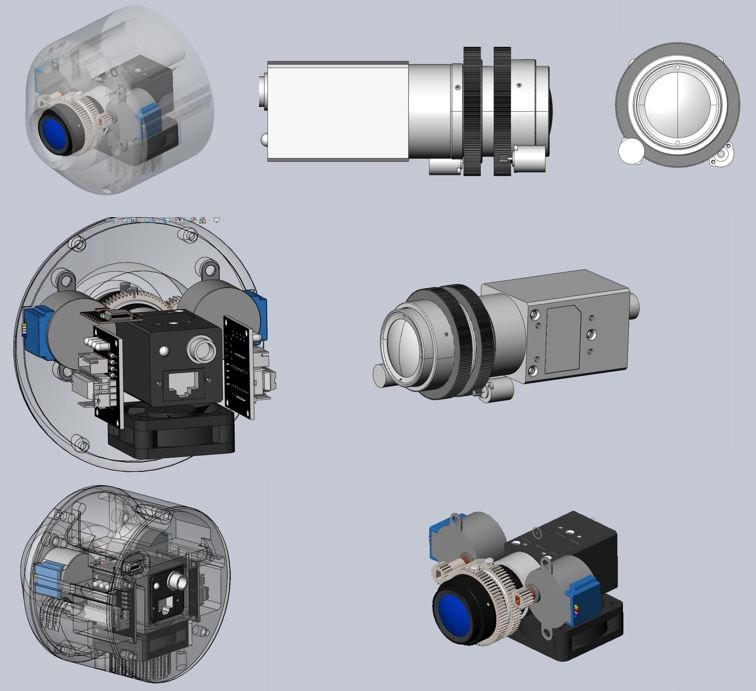
Սարքը ներառում է մեքենայական տեսողության տեսախցիկ՝ օբյեկտիվով և ֆոկուսի ավտոմատ կարգավորման մոդուլով, արդյունաբերական հաշվարկային հանգույց, սնուցման և ջերմաստիճանի վերահսկման մոդուլներ, պաշտպանիչ պատյան, ինչպես նաև փչման և օպտիկայի ավտոմատ մաքրման հանգույց։ Համակարգը նախագծվում է փոշու, վիբրացիաների, բարդ լուսավորության և տվյալների տեղային մշակման պահանջների համար։ Ֆոկուսը, զումը, էքսպոզիցիան և աշխատանքային գոտին կարող են կարգավորվել հեռավար՝ առանց պաշտպանիչ պատյանը բացելու։
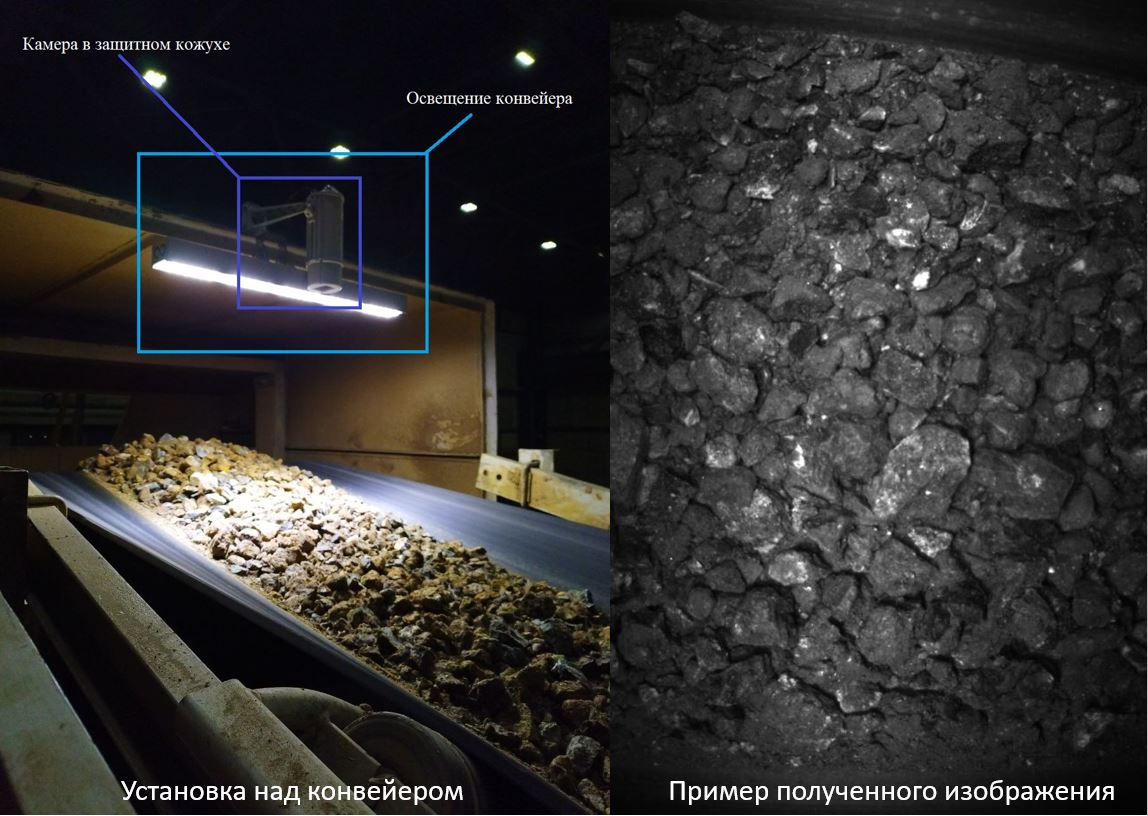
Տեղադրման օրինակ կոնվեյերի վրա
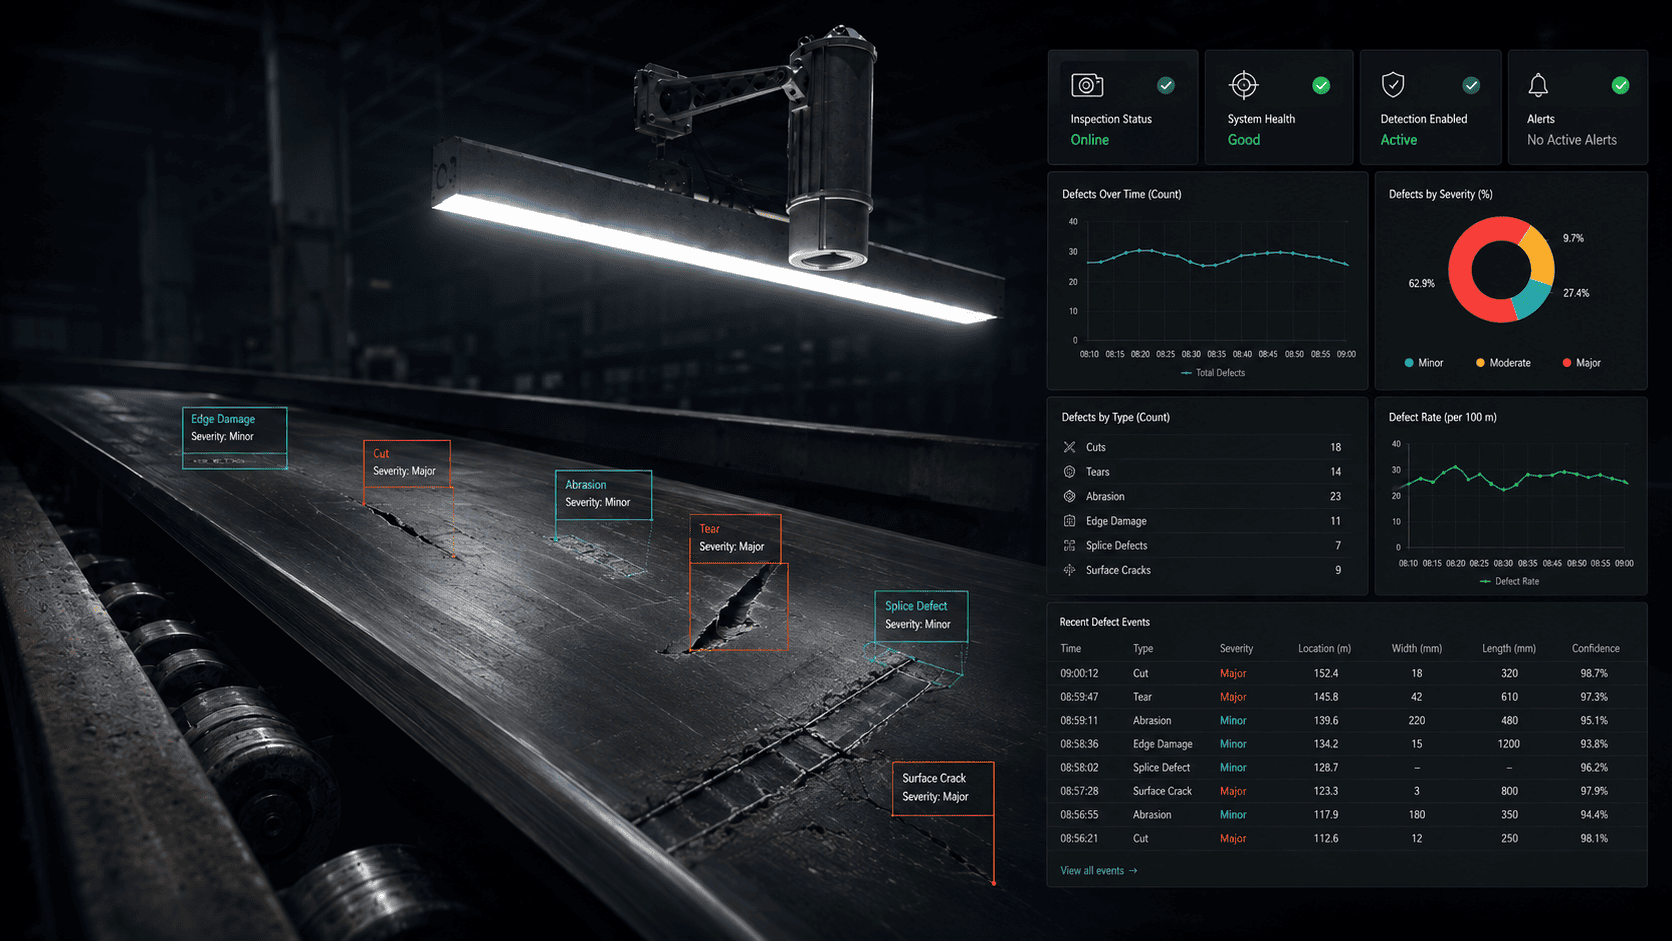
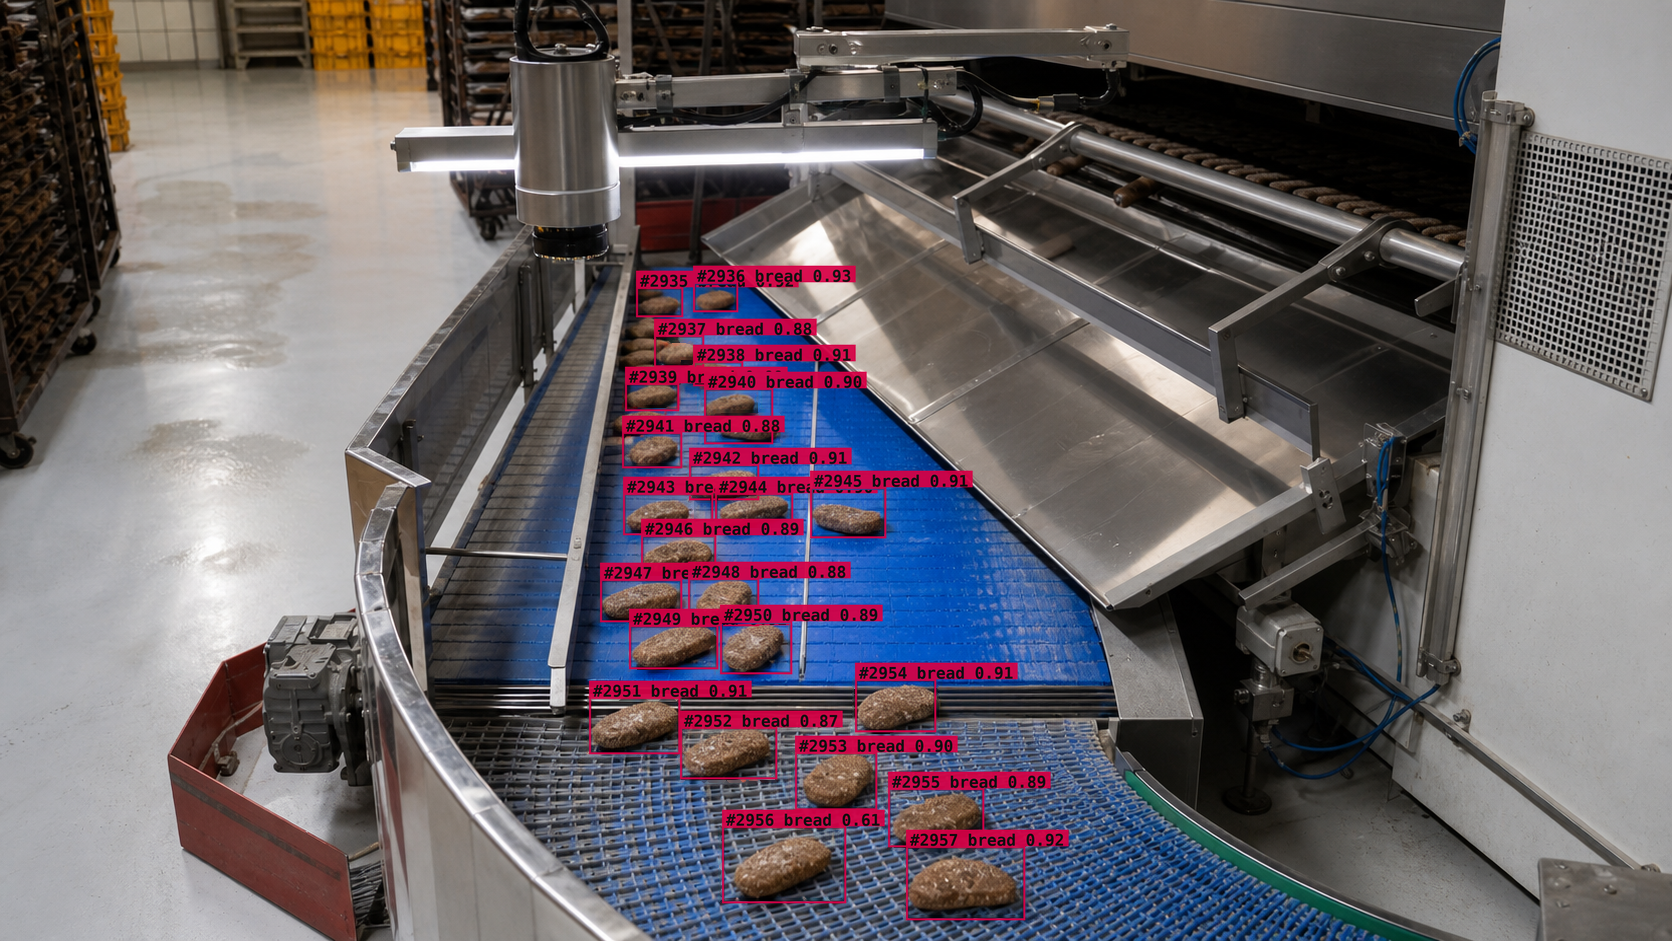
Տեղադրման օրինակ կոնվեյերի վրաԱրդյունաբերական վերահսկման կետ՝ տեսախցիկով, լուսավորությամբ և ստացվող պատկերի օրինակով։
Տեսախցիկ և լուսավորություն վերահսկման գոտում
Տեսախցիկ և լուսավորություն վերահսկման գոտումԱրդյունաբերական տեսախցիկի և լուսային գծի տեղադրում նյութի հոսքի վերևում։
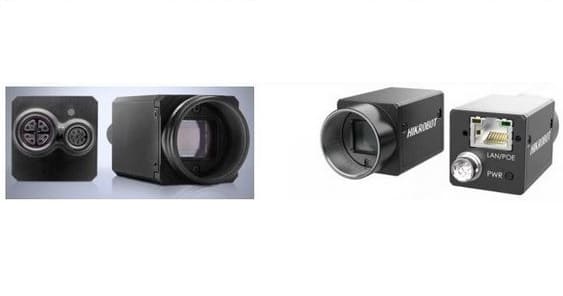
Արդյունաբերական տեսախցիկներ
Արդյունաբերական տեսախցիկների օրինակԳլոբալ փականի (Global Shutter) տեխնոլոգիայով տեսախցիկներ։
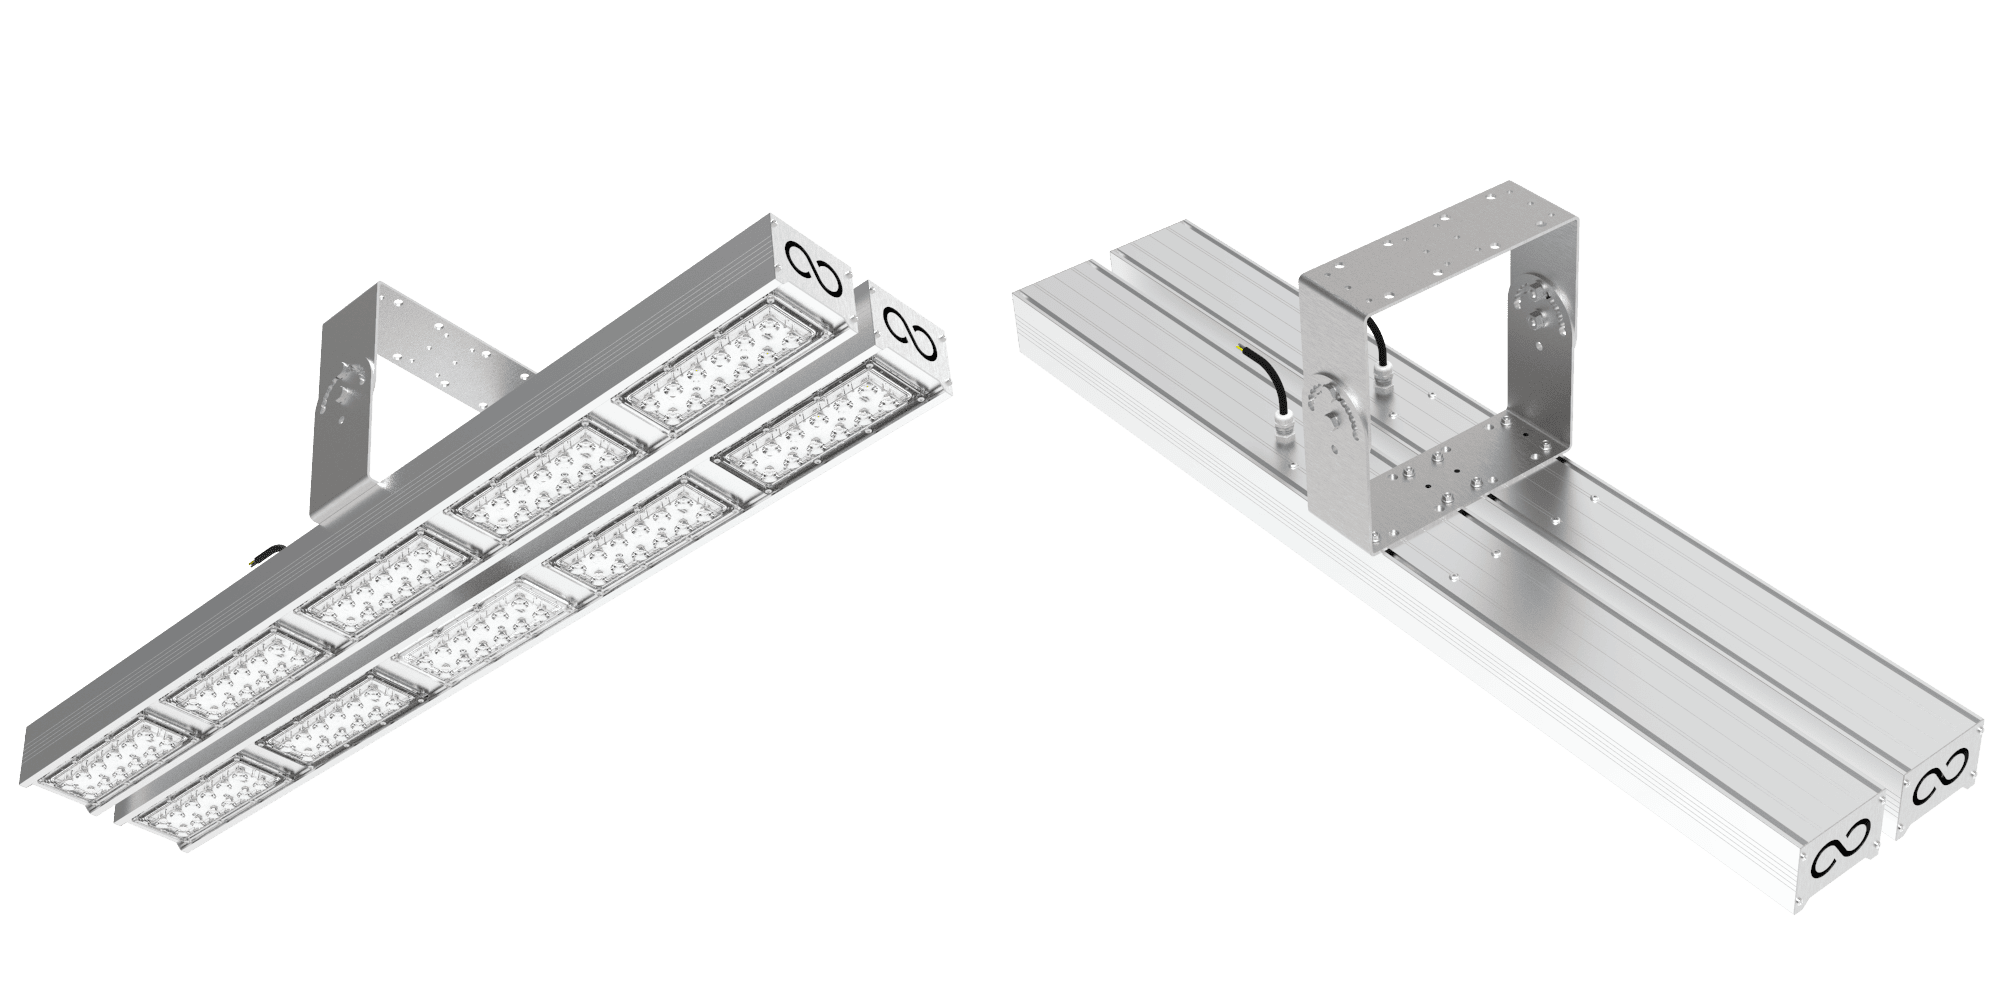
Արդյունաբերական լուսավորություն
Արդյունաբերական լուսավորությունIP67 փոշուց և խոնավությունից պաշտպանված LED լուսարձակ արդյունաբերական լուսավորության համար։
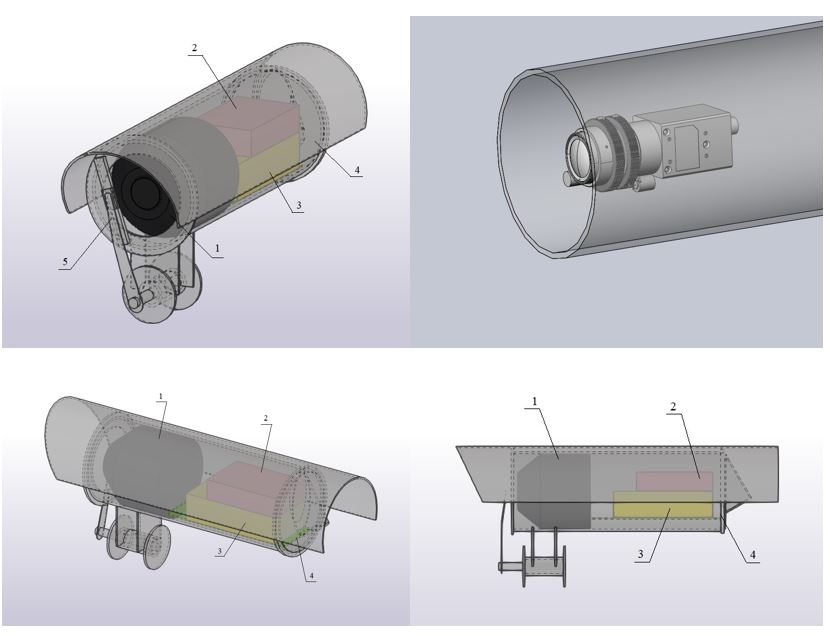
Սարքավորման սխեմաներ և գծագրեր
Վերահսկման հանգույցի սխեմաներ և գծագրերՊատյանի, օպտիկայի, լուսավորության և տեղադրման հանգույցի դասավորություն արդյունաբերական վերահսկման կետի համար։
Վերահսկման կետի բաղադրիչներ
Օբյեկտիվի ավտոկարգավորման մոդուլՆկարահանման պարամետրերի ինտելեկտուալ կարգավորում։

Տեսախցիկ պաշտպանիչ պատյանում

Արդյունաբերական տեսախցիկը տեղադրվում է կոնվեյերի վերևում՝ հաշվի առնելով փոշին, վիբրացիաները, սպասարկման հասանելիությունը և չափումների կայունությունը։

  • պաշտպանիչ պատյան
  • արդյունաբերական մոնտաժ
  • կայուն կադրի որակ

Նկարահանման հեռավար կարգավորում

Ֆոկուսը, զումը, էքսպոզիցիան և աշխատանքային գոտին կարգավորվում են հեռավար՝ առանց պաշտպանիչ պատյանը բացելու և առանց ավելորդ այցերի։

  • արագ մեկնարկ
  • ավելի քիչ պարապուրդ
  • կայուն կալիբրացում

Տեղային կամ սերվերային մշակում

Տվյալները կարող են մշակվել պատվիրատուի տարածքում՝ edge, տեղային սերվեր կամ հիբրիդային սխեմա՝ առանց դրսում փոխանցման։

  • իրադարձությունների արխիվ
  • վեբ-ինտերֆեյս
  • մուտքի վերահսկում

Ինտեգրացիաներ

Համակարգը ինտեգրվում է ձեռնարկության ցանկացած ներքին համակարգերի հետ API-ով, տվյալների բազաներով և արդյունաբերական պրոտոկոլներով։

  • SCADA / MES / ERP / BI
  • Modbus-TCP / OPC UA
  • REST API / ՏԲ / ֆայլեր
Ճշգրտություն և ընդունում

Ճշգրտությունը հաստատվում է ձեր նյութի վրա

Համակարգը համեմատվում է պատվիրատուի էտալոնային մեթոդիկայի հետ՝ մաղային վերլուծություն, լաբորատոր տվյալներ, ձեռքով նշում կամ հաստատված ընդունման ծրագիր։ Վերջնական ցուցանիշները ֆիքսվում են փորձարկման արձանագրությունում։

Ճշգրտությունը կախված է նյութից, լուսավորությունից, շերտի բարձրությունից, տեսախցիկի անկյունից, էտալոնային ընտրանքի որակից և շահագործման պայմաններից։

95%+ հատիկաչափական բաշխման որոշման թիրախային ճշգրտություն՝ սարքավորման նորմալ աշխատանքային պայմաններում
0,1 մմ-ից որոշվող ֆրակցիաների միջակայքը կարգավորվում է ըստ նյութի, օպտիկայի, լուսավորության և կոնկրետ վերահսկման կետի պահանջների
Ներդրում

Մեկ վերահսկման կետից մինչև արդյունաբերական մասշտաբավորում

Սկսում ենք չափելի պիլոտից, հաստատում ազդեցությունը, ապա ընդլայնում լուծումը գծերի, տեղամասերի և հարակից սցենարների վրա։

01

Հետազոտություն

1–3 օր՝ վերահսկման կետ, նյութ, տեսախցիկ, լուսավորություն, փոշի, վիբրացիաներ, էտալոն։

02

Միացում

1–2 շաբաթ՝ տեսահոսք, սերվեր, ցանց, աշխատանքային գոտի և նախնական կալիբրացում։

03

Ալգորիթմների կարգավորում

2–6 շաբաթ՝ ալգորիթմներ, իրադարձություններ, շեմեր, ինտերֆեյս, արխիվ և հաշվետվություններ։

04

Պիլոտ և ընդունման փորձարկումներ

1–2 ամիս՝ համեմատում էտալոնի հետ, փորձարկման արձանագրություն և ազդեցության գնահատում։

05

Մասշտաբավորում

Նոր գծեր, տեսախցիկներ, նյութեր, ֆրակցիաներ և հարակից վերահսկման մոդուլներ։

Պատրա՞ստ եք ստուգել տնտեսումը մեկ վերահսկման կետում։

Կընտրենք պիլոտի կազմը, սարքավորումները, ընդունման չափորոշիչները և ձեր էտալոնային մեթոդիկայի հետ համեմատման ձևաչափը։